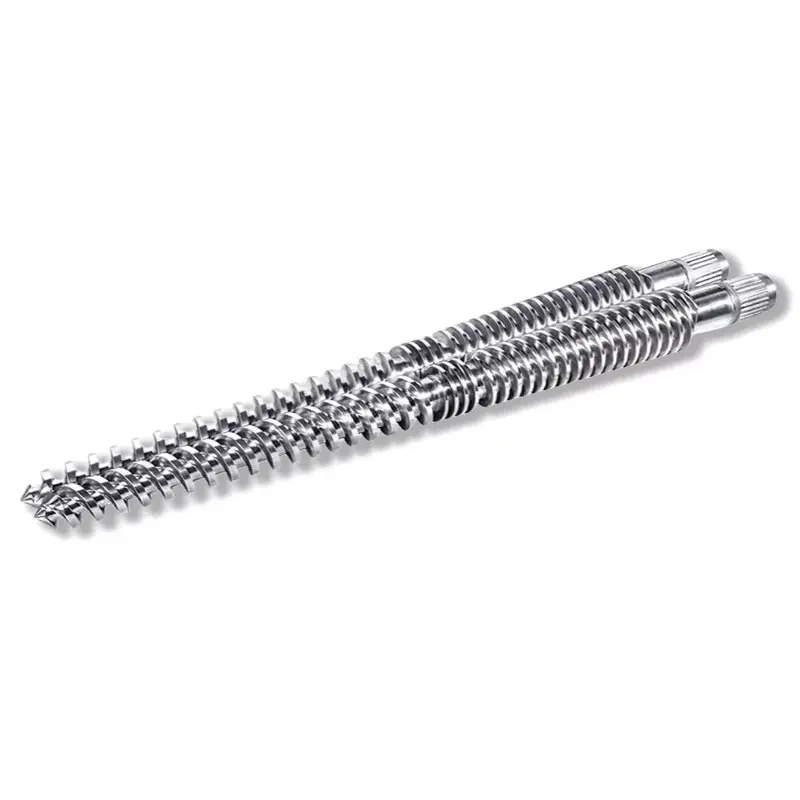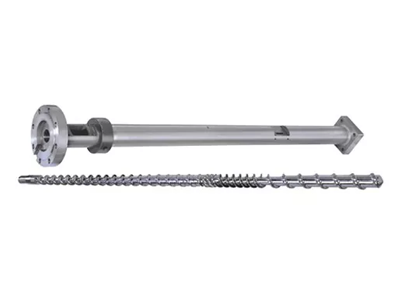
Αναλογία L/D βίδας έγχυσηςδιαιρείται το μήκος εργασίας με τη διάμετρο της βίδας και οι περισσότερες βίδες έγχυσης λειτουργούν από 18:1 έως 25:1. Αυτό είναι που δεν σας λέει κανένα φύλλο προδιαγραφών: δεν μπορείτε να αλλάξετε L/D σε ένα μηχάνημα που ήδη κατέχετε. Το μήκος καθορίζεται από την κάννη. Αυτό που μπορείτε να αλλάξετε είναιδιάμετρος βίδας, και σε μια σταθερή κάννη που μία επιλογή μετακινεί το L/D, την ικανότητα βολής και την πίεση έγχυσης μαζί, σε αντίθετες κατευθύνσεις. Μια μικρότερη βίδα δίνει υψηλότερο L/D, μικρότερη βολή και μεγαλύτερη πίεση. Ταιριάξτε αυτό το εμπόριο με τη ρητίνη σας και το μέρος σας και οι περισσότερες ερωτήσεις L/D απαντούν μόνες τους.
Τι σημαίνει ο λόγος L/D σε μια βίδα έγχυσης
L/D είναι το μήκος εργασίας της βίδας (L) διαιρούμενο με την εξωτερική της διάμετρο (D). Μια βίδα 22 φορές μεγαλύτερη από ό,τι είναι φαρδύ έχει L/D 22:1.
Η αναλογία κλιμακώνεται με το μέγεθος. Μια βίδα 40 mm σε αναλογία 22:1 έχει μήκος εργασίας 880 mm. Μια βίδα 80 mm σε 22:1 έχει μήκος 1.760 mm. Ίδια αναλογία, πολύ διαφορετικά μηχανήματα.
Αυτό που στην πραγματικότητα περιγράφει η αναλογία είναιπόσο διάδρομο έχει η βίδα για να κάνει τη δουλειά της. Η τροφοδοσία, η τήξη και η μέτρηση συμβαίνουν σε αυτό το μήκος. Περισσότερο μήκος σημαίνει μεγαλύτερη ικανότητα τήξης και περισσότερη ανάμειξη. Λιγότερο μήκος σημαίνει λιγότερο και από τα δύο και λιγότερο χρόνο για το υλικό να παραμείνει ζεστό.
Οι περισσότερες βίδες έγχυσης προσγειώνονται μεταξύ 18:1 και 25:1, με 20:1 έως 22:1 το κοινό έδαφος σε μηχανήματα γενικής χρήσης. Ο οδηγός του πυλώνα καλύπτει την πλήρη εικόνα στο δικό μαςοδηγός κάννης βιδών χύτευσης με έγχυση.
Γιατί το L/D με έγχυση είναι μικρότερο από το L/D με εξώθηση
Οι εξωθητήρες συνήθως λειτουργούν 25:1 έως 33:1. Οι βίδες έγχυσης παραμένουν πιο κοντές και ο λόγος είναι ο κύκλος, όχι η παράδοση.
Μια βίδα εξώθησης περιστρέφεται συνεχώς. Το υλικό μπαίνει στο ένα άκρο, κινείται μέσα και φεύγει από το άλλο. Τίποτα δεν περιμένει.
Ένας κοχλίας έγχυσης λειτουργεί κατά ριπάς. Περιστρέφεται για να πλαστικοποιήσει μια βολή, ανασύρεται και μετά σταματά. Εγχέει και το καλούπι κρυώνει. Κατά τη διάρκεια όλων αυτών, το τήγμα που βρίσκεται ήδη στο βαρέλι παραμένει ακίνητο και παραμένει ζεστό.
Αυτή η αναμονή είναι η όλη διαφορά. Ένα μακρύτερο βαρέλι κρατά περισσότερο τήγμα και σε μια μηχανή έγχυσης, περισσότερο τήγμα σημαίνει περισσότερο υλικό που περιμένει περισσότερους κύκλους. Για μια ευαίσθητη στη θερμότητα ρητίνη, το επιπλέον μήκος δεν είναι επιπλέον χωρητικότητα. Είναι επιπλέον θερμική ιστορία.
Έτσι, ο σχεδιασμός έγχυσης εξισορροπεί την ικανότητα τήξης έναντι του χρόνου παραμονής, ενώ η εξώθηση συνήθως εξαγοράζει την ικανότητα τήξης.
Το πράγμα που κανείς δεν σας λέει: Δεν μπορείτε να αλλάξετε το L/D
Τα άρθρα σχετικά με το L/D μιλούν σαν να μπορείτε να επιλέξετε έναν αριθμό. Σε ένα μηχάνημα που ήδη κατέχετε, δεν το έχετε.
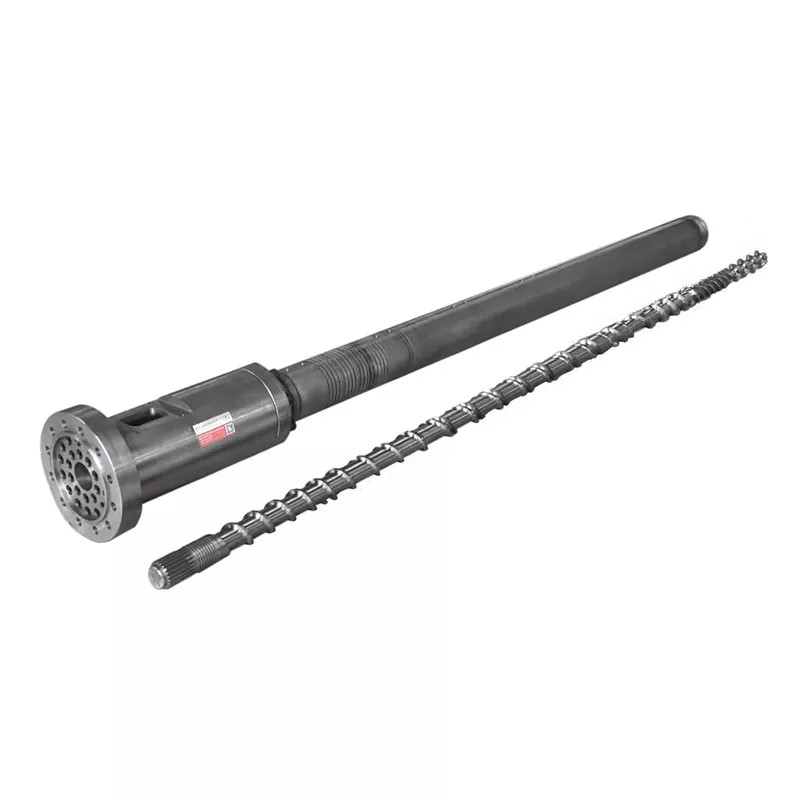
Το L στερεώνεται από την κάννη.Η κάννη είναι ένα κατεργασμένο δοχείο πίεσης βιδωμένο στο πλαίσιο της μηχανής, με τις ζώνες θέρμανσης, το λαιμό τροφοδοσίας και τη συναρμολόγηση χτισμένα γύρω από ένα μήκος. Κανείς δεν κάνει ένα βαρέλι περισσότερο.
Άρα η μόνη μεταβλητή που απομένει στο L/D είναι η D, η διάμετρος της βίδας. Αλλάξτε τη διάμετρο και η αναλογία αλλάζει μαζί της, επειδή το μήκος πάνω από τη γραμμή δεν μετακινείται ποτέ.
Αυτός είναι ο λόγος που οι κατασκευαστές μηχανημάτων αναφέρουν δύο ή τρεις διαμέτρους βιδών για το ίδιο μηχάνημα. Δεν σας προσφέρουν τρία μεγέθη βολής. Σας προσφέρουν τρεις πόντους σε μια καμπύλη ανταλλαγής, και το μέγεθος βολής είναι μόνο ένα από τα πράγματα που κινούνται.
Διάμετρος βίδας: Ο μοχλός που κινεί τα πάντα
Σε ένα σταθερό βαρέλι, μια επιλογή μετακινεί τέσσερα πράγματα ταυτόχρονα. Κατανοήστε αυτόν τον πίνακα και καταλαβαίνετε το L/D της ένεσης.
| Αν επιλέξετε ένα... | Μικρότερη διάμετρος βίδας | Μεγαλύτερη διάμετρος βίδας |
|---|---|---|
| Αναλογία L/D | Πιο ψηλά(ίδιο L, μικρότερο D) | Χαμηλότερος(ίδιο L, μεγαλύτερο D) |
| Χωρητικότητα βολής | Μικρότερος(λιγότερος όγκος ανά mm διαδρομής) | Μεγαλύτερος |
| Διαθέσιμη πίεση έγχυσης | Πιο ψηλά(η ίδια δύναμη σε μικρότερη περιοχή) | Χαμηλότερος |
| Ικανότητα τήξης ανά βολή | Καλύτερα(περισσότερο L/D για λιγότερο υλικό) | Λιγότερο γενναιόδωρη |
| Χρόνος παραμονής για ένα δεδομένο μέρος | Κοντύτερος(η βολή χρησιμοποιεί περισσότερο μικρότερο βαρέλι) | Μακρύτερα |
| Κοστούμια | Μικρά εξαρτήματα ακριβείας, λεπτά τοιχώματα, ρητίνες υψηλού ιξώδους και ευαίσθητες στη θερμότητα | Μεγάλες λήψεις, εμπορευματικές ρητίνες, χοντρά τμήματα |
Διαβάστε ξανά τη σειρά πίεσης, γιατί αποφασίζει περισσότερες θέσεις εργασίας από ό,τι περιμένει ο κόσμος. Η υδραυλική ή ηλεκτρική κίνηση του μηχανήματος παρέχει μια σταθερή δύναμη στο πίσω μέρος της βίδας. Η πίεση είναι η δύναμη διαιρούμενη με την περιοχή. Μια μικρότερη βίδα έχει μικρότερη επιφάνεια, επομένως η ίδια δύναμη παράγει υψηλότερη πίεση τήξης.
Αυτός είναι ο λόγος για τον οποίο η εργασία λεπτού τοιχώματος και υψηλού ιξώδους προσγειώνεται συχνά στη μικρή βίδα: μπορεί να σπρώξει το τήγμα σε μια σφιχτή κοιλότητα που μια μεγάλη βίδα δεν μπορεί να γεμίσει. Το υψηλότερο L/D που το συνοδεύει είναι μπόνους, όχι τυχαίο.
Και διαβάστε επίσης τη σειρά κατοικίας. Είναι αυτός που αποφασίζει αθόρυβα εάν ο υπολογιστής σας κιτρινίσει.

Πώς το L/D επηρεάζει το μέγεθος λήψης
Αυστηρά, το L/D δεν ορίζει το μέγεθος λήψης. Διάμετρος και διαδρομή: Ο όγκος βολής είναι η περιοχή διατομής της βίδας πολλαπλασιαζόμενη επί το πόσο μακριά διανύει.
Αλλά σε ένα πραγματικό μηχάνημα δεν μπορείτε να τα χωρίσετε, γιατί η ίδια διάμετρος που καθορίζει τη βολή σας ρυθμίζει και το L/D σας. Επιλέξτε τη μικρή βίδα για ένα μικρό εξάρτημα ακριβείας και έχετε επιλέξει υψηλότερο L/D την ίδια στιγμή.
Το πρακτικό αποτέλεσμα είναι ευτυχές. Η βίδα που σας δίνει τη μικρή βολή σας δίνει επίσης μεγαλύτερο μήκος τήξης ανά γραμμάριο υλικού και υψηλότερη πίεση ψεκασμού. Αυτά τα τρία ακίνητα ταιριάζουν στις ίδιες δουλειές, γι' αυτό και το εμπόριο λειτουργεί πιο συχνά.
Εκεί που σταματά να είναι χαρούμενο είναι όταν πιέζεις ένα εξάρτημα σε λάθος βίδα. Πραγματοποιήστε μια πολύ μικρή βολή σε μια βίδα μεγάλης διαμέτρου και θα έχετε το χειρότερο και από τα δύο: χαμηλό L/D, τεράστιο όγκο κάννης σε σχέση με τη βολή σας και υλικό που περνά μέσα από τη θερμότητα για πάρα πολύ καιρό.
Χρόνος παραμονής: Ο ποιοτικός δολοφόνος που μπορείτε να υπολογίσετε
Ο χρόνος παραμονής είναι πόσο καιρό ένα δεδομένο κομμάτι πολυμερούς παραμένει ζεστό μέσα στο βαρέλι πριν εγχυθεί. Είναι ο πιο υποτιμημένος αριθμός στη χύτευση με έγχυση και μπορείτε να τον υπολογίσετε σε τριάντα δευτερόλεπτα.
Χρόνος παραμονής ≈ (χωρητικότητα βολής ÷ το μέγεθος βολής σας) × χρόνος κύκλου
Και οι δύο χωρητικότητες στις ίδιες μονάδες. Πάρτε την ικανότητα βολής από τη βαθμολογία του μηχανήματος.
Δουλέψτε ένα παράδειγμα. Ένα μηχάνημα με ικανότητα βολής 200 γραμμάρια, που τρέχει ένα εξάρτημα 20 γραμ. σε κύκλο 30 δευτερολέπτων. Η αναλογία είναι 10, επομένως το τήγμα κάθεται σε περίπου δέκα κύκλους. Ο χρόνος παραμονής είναι περίπου 300 δευτερόλεπτα ή πέντε λεπτά.
Πέντε λεπτά σε θερμοκρασία τήξης είναι πολύς χρόνος για PC, POM, PET ή PVC. Τίποτα σχετικά με τις ρυθμίσεις σας δεν είναι λάθος. Το εξάρτημα είναι απλά πολύ μικρό για το βαρέλι και το υλικό ψήνεται όσο περιμένει τη σειρά του.
Τώρα μετακινήστε αυτήν την εργασία σε μια μικρότερη βίδα. Η χωρητικότητα βολής πέφτει, ας πούμε, στα 80 g. Το ίδιο μέρος των 20 g χρησιμοποιεί τώρα το ένα τέταρτο του βαρελιού, το τήγμα μένει σε τέσσερις κύκλους αντί για δέκα και ο χρόνος παραμονής πέφτει σε περίπου δύο λεπτά.
Δεν αλλάξατε σημείο ρύθμισης. Αλλάξατε τη διάμετρο της βίδας και το πρόβλημα υποβάθμισης πήγε μαζί του.
Η ζώνη χωρητικότητας βολής 20–80%.
Η κοινά αναφερόμενη καθοδήγηση του κλάδου είναι να διατηρήσετε τη λήψη σας κάπου μεταξύ περίπου 20% και 80% της ονομαστικής χωρητικότητας βολής του μηχανήματος. Επιβεβαιώστε τη ζώνη στο εγχειρίδιο του μηχανήματος σας, αλλά η λογική πίσω από αυτήν ισχύει παντού.
Κάτω από το συγκρότημα, ο χρόνος παραμονής διαρκεί πολύ. Το υλικό κάνει πάρα πολλά ταξίδια μέσα από τη θερμότητα και οι ευαίσθητες στη θερμότητα ρητίνες υποβαθμίζονται. Αυτή είναι η αποτυχία που πιάνει ο παραπάνω τύπος.
Πάνω από το συγκρότημα, δύο πράγματα σπάνε. Δεν έχει απομείνει αρκετή κάννη για να κρατήσει ένα κατάλληλο μαξιλάρι, επομένως η συσκευασία γίνεται ασυνεπής βολή σε βολή. Και η βίδα έχει λιγότερο χρόνο και μήκος για να λιώσει ένα σχεδόν γεμάτο βαρέλι υλικού, επομένως η ποιότητα τήξης υποφέρει ακριβώς όταν ζητάτε το μέγιστο.
Προσγειωθείτε στη μέση της μπάντας και η μηχανή έχει χώρο να δουλέψει. Εάν το εξάρτημά σας κάθεται έξω από αυτό, η σωστή επισκευή είναι μια διαφορετική διάμετρος βίδας ή ένα διαφορετικό μηχάνημα, όχι ένα ηρωικό σύνολο ρυθμίσεων διαδικασίας.
Πώς το L/D επηρεάζει την ποιότητα του τήγματος
Το μήκος είναι η ικανότητα τήξης και η ικανότητα τήξης είναι η ποιότητα.
Περισσότερο L/D δίνει πιο πλήρη τήξη.Τα στερεά σφαιρίδια πρέπει να ταξιδέψουν περισσότερο στο ζεστό τοίχωμα της κάννης, επομένως λιγότερα από αυτά επιβιώνουν ως άλυτα. Οι σκληρές κηλίδες και τα εγκλείσματα σε σχήμα φακού στο εξάρτημα είναι αστοχίες τήξης και το μήκος τις καταπολεμά.
Περισσότερο L/D δίνει πιο ομοιογενές τήγμα.Η θερμοκρασία εξισορροπείται, το χρώμα και το υλικό πλήρωσης κατανέμονται καλύτερα και το τήγμα που φτάνει στον δακτύλιο ελέγχου είναι πιο συνεπές από λήψη σε λήψη. Αυτό εμφανίζεται ως ένα ευρύτερο παράθυρο διαδικασίας.
Περισσότερο L/D δίνει επίσης περισσότερο θερμικό ιστορικό.Το ίδιο μήκος που λιώνει καλά κρατά επίσης το υλικό περισσότερο, και για PVC, PC, POM και PET, αυτό είναι κόστος και όχι όφελος.
Άρα η ποιότητα τήξης δεν είναι περίπτωση περισσότερο είναι καλύτερο. Είναι μια ισορροπία: αρκετό μήκος για να λιώσει τελείως, όχι τόσο μεγάλος όγκος κάννης ώστε το υλικό να περιμένει πολύ για να χρησιμοποιηθεί. Όταν η χωρητικότητα τήξης είναι ο συγκεκριμένος περιορισμός σας, μια βίδα φραγμού την ανυψώνει χωρίς να προσθέσει ένα χιλιοστό κάννης.
Επιλογή L/D και Diameter by Resin and Part
Βάλτε τις συναλλαγές μαζί και η επιλογή πέφτει έξω από τη ρητίνη και το μέρος.
| Η κατάστασή σου | Γείρε προς το μέρος | Γιατί |
|---|---|---|
| Μικρά εξαρτήματα ακριβείας με λεπτά τοιχώματα | Μικρότερη βίδα, υψηλότερο L/D | Η υψηλότερη πίεση έγχυσης γεμίζει λεπτά τμήματα. καλή τήξη ανά γραμμάριο? σύντομη κατοικία |
| Ρητίνη ευαίσθητη στη θερμότητα (PC, POM, PET, PVC) | Μικρότερη βίδα για τη βολή? μικρότερο άκρο της ζώνης L/D | Ο χρόνος παραμονής είναι ο εχθρός. Διατηρήστε τη βολή μεγάλη σε σχέση με τη χωρητικότητα της κάννης |
| Ρητίνη μηχανικής υψηλού ιξώδους | Μικρότερη βίδα, υψηλότερο L/D | Χρειάζεται πίεση για να γεμίσει και μήκος για να λιώσει καλά |
| Μεγάλες λήψεις, ρητίνη εμπορευμάτων (PE, PP, PS) | Μεγαλύτερη βίδα, χαμηλότερο L/D | Η χωρητικότητα οδηγεί? Αυτές οι ρητίνες ανέχονται το μειωμένο μήκος τήξης |
| Μέρη με παχύ τοίχωμα, αργοί κύκλοι | Μεγαλύτερη βίδα, κατοικία ρολογιού | Οι μεγάλοι κύκλοι πολλαπλασιάζουν τον χρόνο παραμονής. Υπολογίστε ξανά πριν δεσμευτείτε |
| Σύνθεση με γυαλί ή λειαντικό | Διάμετρος ανά τμήμα. αλλάξτε τοεπιφάνεια | Το L/D ακολουθεί το μέρος. Η απάντηση φθοράς είναι διμεταλλική οπή, όχι διαφορετικό μήκος |
| Ξετήκεται σε υψηλή απόδοση | Ίδια διάμετρος? βίδα φραγμού | Χρειάζεστε ικανότητα τήξης, όχι μήκος κάννης. Το βαρέλι δεν αλλάζει έτσι κι αλλιώς |
Σημειώστε τις δύο τελευταίες σειρές. Δύο από τα πιο συνηθισμένα προβλήματα που μας φέρνουν τα καλουπώματα δεν είναι καθόλου προβλήματα L/D και η αγορά διαφορετικής διαμέτρου βίδας για την επίλυσή τους σπαταλά τα χρήματα.
Συνήθη λάθη L/D στη χύτευση με έγχυση
- Αντιγραφή L/D εξώθησης.Ένας αριθμός 30:1 από έναν πίνακα εξωθητή που εφαρμόζεται σε μια βίδα έγχυσης αγνοεί το πρόβλημα χρόνου παραμονής που ορίζει τη χύτευση με έγχυση. Τα δύο μηχανήματα κάνουν διαφορετικές δουλειές.
- Αν υποθέσουμε ότι περισσότερο είναι καλύτερο.Περισσότερο μήκος είναι περισσότερο λιώσιμοκαιπερισσότερη θερμική ιστορία. Σε ευαίσθητη στη θερμότητα ρητίνη, η δεύτερη κερδίζει και το υλικό υποβαθμίζεται.
- Αγνοώντας την αναλογία βολής προς χωρητικότητα.Το πιο κοινό ποιοτικό πρόβλημα που βλέπουμε να εντοπίζεται στη γεωμετρία είναι ένα μικρό κομμάτι που μαγειρεύει σε ένα μεγάλο βαρέλι. Κανείς δεν το ελέγχει, γιατί δεν βρίσκεται σε καμία οθόνη ρυθμίσεων.
- Η πίστη L/D μπορεί να αλλάξει σε ένα υπάρχον μηχάνημα.Δεν μπορεί. Η κάννη σετ L. Μόνο τη διάμετρο είναι δική σας επιλογή.
- Κατηγορώντας το L/D για πρόβλημα τήξης.Εάν εμφανίζονται μη τήγματα μόνο σε υψηλή απόδοση, η ικανότητα τήξης σας είναι μικρή, όχι η κάννη σας. Μια βίδα φραγμού το στερεώνει στην ίδια κάννη.
- Κατηγορώντας το L/D για πρόβλημα φθοράς.Η πτώση εξόδου με την ίδια ταχύτητα βίδας είναι διάκενο φθοράς, όχι γεωμετρία. Μετρήστε το πριν επανασχεδιάσετε οτιδήποτε.

Πώς να παραγγείλετε τη σωστή βίδα
Ένας κατασκευαστής βιδών σχεδιάζει από αυτό που του λέτε. Στείλτε τα και ακολουθεί η σύσταση διαμέτρου και γεωμετρίας.
- Μάρκα μηχανής, μοντέλο και τρέχουσα διάμετρος βίδας.Μια φωτογραφία πινακίδας καλύπτει το μεγαλύτερο μέρος της και μας λέει το μήκος της κάννης που εργάζεστε μέσα.
- Ονομαστική ικανότητα βολής της μηχανής,αν το γνωρίζετε και το πραγματικό μερικό βάρος σας.
- Χρόνος κύκλου.Με τους δύο παραπάνω αριθμούς, ο χρόνος παραμονής μπορεί να υπολογιστεί για εσάς.
- Περιεκτικότητα σε ρητίνη, ποιότητα και πληρωτικό.Αυτό οδηγεί το προφίλ συμπίεσης και την επιφανειακή επεξεργασία όσο και η διάμετρος.
- Το ελάττωμα που θέλετε έφυγε.Κιτρινισμένα σημεία στην κατοικία. Σημείο μη τήξης στην ικανότητα τήξης. Οι σύντομες βολές δείχνουν στην πίεση ή στο ρινγκ. Το καθένα έχει διαφορετική απάντηση.
- Ένα σχέδιο ή η φθαρμένη βίδα σας.Είτε μας επιτρέπει να δημιουργήσουμε στο μηχάνημά σας. Ένα φθαρμένο μέρος μετράται σε εξοπλισμό CMM σε ±0,01 mm και η γεωμετρία ανακατασκευάζεται.
Γιατί να εργαστείτε με τη Nanhaiya
Στείλτε μας το ανταλλακτικό βάρος, τον χρόνο κύκλου και το μοντέλο της μηχανής και θα εκτελέσουμε την αριθμητική του χρόνου παραμονής προτού σας αναφέρουμε οτιδήποτε. Μερικές φορές η απάντηση είναι διαφορετική διάμετρος βίδας. Μερικές φορές είναι μια βίδα φραγμού στο βαρέλι που έχετε ήδη. Περιστασιακά, η δουλειά σας ανήκει σε διαφορετικό μηχάνημα, και θα το πούμε.
Όταν μια νέα βίδα είναι η απάντηση, η Nanhaiya έχει κατασκευάσειβίδες χύτευσης με έγχυσηκαι βαρέλια για περισσότερα από είκοσι χρόνια, σε 38CrMoAlA, 42CrMo, SKD-61 και ανοξείδωτο χάλυβα, νιτρωμένο ή διμεταλλικό με στρώμα κράματος βολφραμίου 2,5–3 mm έως και 62 HRC όπου το απαιτεί η τροφοδοσία.
Κατασκευάζουμε σύμφωνα με το σχέδιο, το μοντέλο μηχανής ή το φθαρμένο δείγμα σας, μεαντικαταστάσειςσυμβατό με μεγάλες μάρκες μηχανών, ελάχιστη παραγγελία ενός σετ και προσφορά εντός 12 ωρών.
Καταπολέμηση κιτρίνισμα, unmelts, ή σύντομες βολές; Στείλτε το μοντέλο της μηχανής σας, το μερικό βάρος, τον χρόνο κύκλου και τη ρητίνη. Θα σας πούμε εάν είναι L/D, διάμετρος, ικανότητα τήξης ή φθορά και προσφορά εντός 12 ωρών.
Λάβετε μια σύσταση για βίδεςΣυχνές Ερωτήσεις
Ποια είναι η τυπική αναλογία L/D για μια βίδα χύτευσης με έγχυση;
Οι περισσότερες βίδες έγχυσης λειτουργούν μεταξύ 18:1 και 25:1, με 20:1 έως 22:1 το κοινό έδαφος σε μηχανήματα γενικής χρήσης. Οι ευαίσθητες στη θερμότητα ρητίνες ευνοούν το μικρότερο άκρο επειδή το υλικό περνά λιγότερο χρόνο ζεστό. Τα πλαστικά μηχανικής που χρειάζονται ενδελεχή τήξη ευνοούν το μακρύτερο άκρο.
Μπορώ να αλλάξω την αναλογία L/D στη μηχανή χύτευσης με έγχυση;
Όχι άμεσα. Το μήκος καθορίζεται από την κάννη, η οποία κατεργάζεται στη μηχανή. Αυτό που μπορείτε να αλλάξετε είναι η διάμετρος της βίδας και επειδή το L παραμένει ίδιο, μια μικρότερη διάμετρος δίνει αυτόματα υψηλότερο L/D. Αυτή η μοναδική επιλογή αλλάζει επίσης την ικανότητα βολής και τη διαθέσιμη πίεση έγχυσης.
Ο λόγος L/D επηρεάζει το μέγεθος της λήψης;
Έμμεσα και αδιαχώριστα. Ο όγκος βολής προέρχεται από τη διάμετρο και τη διαδρομή της βίδας, όχι από το L/D. Αλλά σε μια σταθερή κάννη, η διάμετρος που καθορίζει τη βολή σας καθορίζει επίσης το L/D σας. Επιλέξτε μια μικρότερη βίδα για μικρότερη βολή και θα έχετε υψηλότερο L/D και υψηλότερη πίεση ψεκασμού ταυτόχρονα.
Πώς μπορώ να υπολογίσω το χρόνο παραμονής στη χύτευση με έγχυση;
Διαιρέστε την ονομαστική χωρητικότητα βολής του μηχανήματος με το πραγματικό σας μέγεθος βολής και, στη συνέχεια, πολλαπλασιάστε με τον χρόνο κύκλου. Ένα μηχάνημα 200 g που τρέχει ένα εξάρτημα 20 g σε έναν κύκλο 30 δευτερολέπτων δίνει περίπου 300 δευτερόλεπτα, ή πέντε λεπτά, παραμονής. Αυτός είναι πολύς χρόνος για να κρατήσετε το PC, το POM, το PET ή το PVC σε θερμοκρασία τήξης.
Γιατί το L/D έγχυσης είναι μικρότερο από το L/D εξώθησης;
Επειδή μια βίδα έγχυσης λειτουργεί κατά ριπάς. Πλαστικοποιεί μια βολή, στη συνέχεια σταματά ενώ το μηχάνημα κάνει έγχυση και το καλούπι κρυώνει και το τήγμα στο βαρέλι παραμένει ζεστό όλη την ώρα. Ένας εξωθητής λειτουργεί συνεχώς και τίποτα δεν περιμένει. Το επιπλέον μήκος κάννης σε ένα μηχάνημα έγχυσης είναι επιπλέον θερμικό ιστορικό, όχι μόνο επιπλέον ικανότητα τήξης, επομένως οι βίδες έγχυσης παραμένουν πιο κοντές.
Τι ποσοστό χωρητικότητας κάννης πρέπει να χρησιμοποιήσει η βολή μου;
Η κοινά αναφερόμενη καθοδήγηση είναι περίπου το 20% έως το 80% της ονομαστικής χωρητικότητας βολής και το εγχειρίδιο του μηχανήματος σας είναι η αρχή. Κάτω από αυτή τη ζώνη, ο χρόνος παραμονής διαρκεί πολύ και το ευαίσθητο στη θερμότητα υλικό υποβαθμίζεται. Πάνω από αυτό, δεν υπάρχει χώρος για ένα κατάλληλο μαξιλάρι και λιγότερος χρόνος για να λιώσει ένα σχεδόν γεμάτο βαρέλι.
Είναι ένα υψηλότερο L/D καλύτερο για χύτευση με έγχυση;
Όχι αυτόματα. Μεγαλύτερο μήκος δίνει πληρέστερη τήξη και πιο ομοιόμορφο τήγμα, που βελτιώνει την ποιότητα. Διατηρεί επίσης περισσότερο υλικό ζεστό για μεγαλύτερο χρονικό διάστημα, γεγονός που υποβαθμίζει τις ευαίσθητες στη θερμότητα ρητίνες. Το σωστό L/D λιώνει εντελώς το υλικό σας χωρίς να το κρατάει περισσότερο από όσο χρειάζεται.
Τα μέρη μου κιτρινίζουν. Είναι πρόβλημα L/D;
Συνήθως πρόκειται για πρόβλημα χρόνου παραμονής, το οποίο είναι πρόβλημα μεγέθους βολής σε χωρητικότητα κάννης. Εκτελέστε πρώτα τον υπολογισμό της κατοικίας. Εάν ένα μικρό μέρος μαγειρεύεται σε ένα μεγάλο βαρέλι, καμία ρύθμιση θερμοκρασίας και καμία γεωμετρία βίδας δεν θα το διορθώσουν. Μια μικρότερη διάμετρος βίδας, ή ένα μικρότερο μηχάνημα, θα.