Μια κεφαλή μήτρας σωλήνα πρέπει να ταιριάζει περισσότερο από μια ονομαστική διάμετρο. Πρέπει να ταιριάζει με το πολυμερές, τη σύνθεση, το πρότυπο σωλήνα, την έξοδο, τη σύνδεση εξωθητήρα, το σύστημα βαθμονόμησης και τον τρόπο με τον οποίο οι χειριστές σας αλλάζουν μεγέθη. Αυτός ο οδηγός μετατρέπει αυτές τις εισροές σε προδιαγραφή αγοράς για την παραγωγή σωλήνων PVC, PE, CPVC, PP και PPR.


Για να αγοράσετε ένακεφαλή μήτρας εξώθησης σωλήνα, στείλτε στον προμηθευτή πέντε ταιριασμένα σύνολα δεδομένων: το υλικό και τη σύνθεση. το πρότυπο σωλήνα, η διάμετρος και το εύρος τοιχωμάτων. ταχύτητα εξόδου και γραμμής. τη φλάντζα του εξωθητή και τη διεπαφή εισόδου τήγματος. και τη διάταξη βαθμονομητή, υποπίεσης, ψύξης και ανάσυρσης κατάντη. Ένα αίτημα που δίνει μόνο "σωλήνα PVC, 110 mm" δεν είναι έτοιμο για μηχανική.
Το πιο σημαντικό σημείο της σύμβασης είναι ο όρος αποδοχής. Ονομάστε το πραγματικό υλικό παραγωγής, το μέγεθος του σωλήνα, τη σταθερή απόδοση, την ταχύτητα γραμμής, τη ρύθμιση θέρμανσης και αισθητήρα, την επιτρεπόμενη διακύμανση του τοίχου, την εξωτερική διάμετρο, την ωοειδότητα, την κατάσταση της επιφάνειας και τις απαιτούμενες δοκιμές προϊόντος. Η κεφαλή μήτρας διαμορφώνει το θερμό τήγμα, αλλά δεν μπορεί από μόνη της να εγγυηθεί τον τελικό ψυχόμενο σωλήνα.
Η πρώτη απόφαση δεν είναι η διάμετρος της μήτρας
Η πρώτη απόφαση είναι ο φάκελος παραγωγής. Ένα κεφάλι μπορεί να τρέξει μια ομάδα κοντινών μεγεθών με μεταβλητές μήτρες και άξονες. Ένα πολύ ευρύ φάσμα μεγεθών μπορεί να προκαλέσει συμβιβασμούς στη ροή, τον χρόνο παραμονής, τη ρύθμιση, την πίεση της κεφαλής και την εργασία αλλαγής. Το σωστό εύρος εξαρτάται από το υλικό και τον ρυθμό, όχι μόνο από το ποια ένθετα μπορούν να χωρέσουν φυσικά μέσα στο σώμα.
Χωρίζουμε κάθε έρευνα σε τρία όρια. Το όριο του προϊόντος καλύπτει το υλικό σωλήνα, το πρότυπο, τη διάμετρο και τον τοίχο. Το όριο της διαδικασίας καλύπτει την έξοδο, την ταχύτητα, τη θερμοκρασία και την πίεση. Το μηχανικό όριο καλύπτει τη φλάντζα, την κεντρική γραμμή, τους θερμαντήρες, τους αισθητήρες, την ανύψωση και τη θέση κατάντη.
| Εισαγωγή αγοραστή | Γιατί αλλάζει την κεφαλή | Αποδεικτικά στοιχεία προς αποστολή |
|---|---|---|
| Πολυμερές και πλήρης φόρμουλα | Αλλάζει το ιξώδες, την ευαισθησία στη θερμότητα, την ολίσθηση, τη φθορά, τον κίνδυνο διάβρωσης, το όριο χρόνου διαμονής και τη μέθοδο καθαρισμού | Φύλλο δεδομένων ποιότητας ρητίνης, ποσοστά σκευάσματος και δείγμα |
| Πρότυπο και εφαρμογή σωλήνων | Καθορίζει το τελικό προϊόν που πρέπει να παράγει και να δοκιμάσει η γραμμή | Ακριβής τυπικός αριθμός, έκδοση, αγορά και εσωτερικό σχέδιο |
| Εύρος OD, τοίχου, SDR ή χρονοδιαγράμματος | Ρυθμίζει την περιοχή δακτυλιοειδούς ροής, την οικογένεια εργαλείων και την πρακτική περιοχή αλλαγής εξαρτημάτων | Τραπέζι μεγεθών με ελάχιστα, κανονικά και μέγιστα προϊόντα |
| Καθαρή έξοδος και ταχύτητα γραμμής | Αλλάζει την ταχύτητα ροής, την πίεση, το φορτίο θέρμανσης, τον χρόνο παραμονής και τη ζήτηση ψύξης κατάντη | Σταθερά πωλήσιμα kg/h για κάθε κρίσιμο μέγεθος |
| Διεπαφή εξωθητή και προσαρμογέα | Προσδιορίζει τη γεωμετρία εισόδου, το σχέδιο μπουλονιών, τον καταχωρητή, τη στεγανοποίηση, το ύψος του κέντρου και τη στήριξη | Ελεγχόμενο σχέδιο συν μετρημένες φωτογραφίες του υπάρχοντος μηχανήματος |
| Σύστημα βαθμονόμησης και ψύξης | Επηρεάζει την απόσυρση, την τελική OD, την ωομορφία, την κατανομή του τοίχου και τη συμπεριφορά εκκίνησης | Σχέδια βαθμονομητή, δεδομένα δεξαμενής κενού, μήκος ψύξης και θέση ανάσυρσης |
| Σχέδιο αλλαγής | Καθορίζει ποια εξαρτήματα είναι αφαιρούμενα, πώς είναι κεντραρισμένα και πόσο ασφαλή τα χειρίζονται οι χειριστές | Αλλαγή συχνότητας, μεθόδου καθαρισμού, χωρητικότητας γερανού και στόχου χρόνου διακοπής λειτουργίας |
Η άποψη του εργοστασίου μας:δεν θεωρούμε μια ονομαστική διάμετρο σωλήνα ως επαρκή προδιαγραφή κεφαλής μήτρας. Εάν ένας αγοραστής μας δώσει μόνο το όνομα της ρητίνης και το OD, ζητάμε τη σειρά τοίχου, τον τύπο, την έξοδο, τη διεπαφή εξωθητήρα και τη μέθοδο διαστασιολόγησης πριν καθορίσουμε τη διαδρομή ροής. Μια γρήγορη προσφορά που βασίζεται σε στοιχεία που λείπουν συνήθως μεταφέρει τις αναπάντητα ερωτήσεις σε θέση σε λειτουργία.



Ξεκινήστε με το τελικό πρότυπο σωλήνα
Μια κεφαλή μήτρας είναι εργαλείο παραγωγής. Δεν είναι πιστοποίηση σωλήνων. Ο αγοραστής πρέπει να προσδιορίσει το ακριβές πρότυπο και την έκδοση του προϊόντος, ενώ ο προμηθευτής πρέπει να μεταφράσει το περίβλημα του σωλήνα σε διαδρομή ροής, σετ εργαλείων και μέθοδο προσαρμογής. Η τελική συμμόρφωση αποδεικνύεται στον έτοιμο σωλήνα από τις δοκιμές που απαιτούνται για την αγορά και την εφαρμογή του.
Για κοινά έργα υδραυλικών αγωγών, υπάρχουν τρεις χρήσιμες επίσημες αναφορέςISO 1452-2:2009 για σωλήνες PVC-U, ISO 4427-2:2019 για σωλήνες πολυαιθυλενίουκαιISO 15874-2:2013 για σωλήνες PP που χρησιμοποιούνται σε εγκαταστάσεις ζεστού και κρύου νερού. Ελέγξτε την τρέχουσα έκδοση, τις τροποποιήσεις και την εθνική έγκριση κατά την προετοιμασία της σύμβασης.
| Οικογένεια σωλήνων | Επίσημη αναφορά εκκίνησης | Πληροφορίες που χρειάζεται ακόμη η RFQ για το die-head |
|---|---|---|
| σωλήνας πίεσης PVC-U | ISO 1452-2 ή το απαιτούμενο εθνικό ισοδύναμο | Φόρμουλα ξηρού μείγματος PVC, σειρά σωλήνων, ονομαστική OD, τραπέζι τοίχου, επιτρεπόμενο όριο υποδοχής, απόδοση, ταχύτητα γραμμής και απαιτήσεις επιφάνειας |
| Σωλήνας πίεσης PE | ISO 4427-2 ή το απαιτούμενο εθνικό ισοδύναμο | Ακριβής ένωση PE, εύρος SDR, εύρος OD, συμπαγής ή συνεξωθημένη κατασκευή, διάταξη λωρίδων ή στρώματος, έξοδος και σύστημα ψύξης |
| Σωλήνας ζεστού και κρύου νερού PP ή PPR | ISO 15874-2 ή το απαιτούμενο εθνικό ισοδύναμο | Ακριβής βαθμός PP, κατηγορία διαστάσεων σωλήνα, εφαρμογή σέρβις, κατασκευή στρώματος, διάμετρος και εύρος τοιχώματος, έξοδος και μέθοδος βαθμονόμησης |
| Ηλεκτρικός αγωγός ή βιομηχανικός σωλήνας | Η ισχύουσα εθνική, βιομηχανία ή προδιαγραφή πελάτη του αγοραστή | Τύπος υλικού, ακαμψία ή λειτουργικός στόχος, γεωμετρία, χρώμα, εκτύπωση ή λωρίδα, σχέδιο δοκιμής και επιτρεπόμενα ελαττώματα επιφάνειας |
Μην γράφετε "σύμφωνα με το διεθνές πρότυπο" στο RFQ.Ονομάστε το έγγραφο, μέρος, έκδοση και τοπική έγκριση. Στη συνέχεια, επισυνάψτε το σχέδιο του τελικού σωλήνα και το σχέδιο επιθεώρησης. Παρόμοια ονομαστικά μεγέθη μπορεί να έχουν διαφορετικές περιοχές τοιχωμάτων, συνθήκες δοκιμής και απαιτήσεις αναγνώρισης.
Ένας ακόμη χωρισμός έχει σημασία. Η έγκριση πόσιμου νερού αφορά το τελικό προϊόν σωληνώσεων και τα βρεγμένα υλικά του. Η παραγγελία μιας κεφαλής μήτρας από τη Nanhaiya δεν μεταφέρει έγκριση πόσιμου νερού στο σωλήνα του αγοραστή. Η έγκριση ρητίνης, ο έλεγχος σύνθεσης, τα αρχεία παραγωγής και η πιστοποίηση από τρίτους παραμένουν μέρος του συστήματος συμμόρφωσης του κατασκευαστή σωλήνων.
Προσδιορίστε τον πραγματικό τύπο, όχι μόνο PVC ή PE
της Νανχάγιακεφαλή μήτρας εξώθησης σωλήναπροσφέρεται για PVC με πρόσθετα, PE, CPVC και PP. Αυτά τα ονόματα ορίζουν υλικές οικογένειες. Δεν μας λένε το ιξώδες του τήγματος, τη φόρτωση του πληρωτικού, το σύστημα σταθεροποιητή, το ανακυκλωμένο περιεχόμενο, το παράθυρο επεξεργασίας ή την τάση προς τα έξω.
Για PVC, στείλτε την πλήρη συνταγή ξηρού μείγματος κατά βάρος και την κατάσταση ανάμειξης. Το επίπεδο ανθρακικού ασβεστίου και η επεξεργασία σωματιδίων, η ισορροπία λιπαντικού, το σύστημα σταθεροποίησης, ο τροποποιητής κρούσης, το βοήθημα επεξεργασίας, η χρωστική ουσία και το ποσοστό επανεπεξεργασίας μπορούν όλα να αλλάξουν την εμφάνιση του τοιχώματος, την πίεση της κεφαλής και τη συμπεριφορά των εναποθέσεων.
Για PE ή PPR, στείλτε την ακριβή βαθμίδα ένωσης και το φύλλο δεδομένων του τρέχοντος προμηθευτή. Συμπεριλάβετε πληροφορίες σχετικά με τη ροή μάζας ή το ιξώδες τήγματος όπως δημοσιεύονται για τη συγκεκριμένη κατηγορία, την πυκνότητα, τα πρόσθετα, το μαύρο άνθρακα ή το σύστημα χρώματος, το όριο επανατριβής και εάν οι λωρίδες αναγνώρισης ή τα λειτουργικά στρώματα συνεξωθούνται.
PVC και CPVC
Το ιστορικό θερμότητας και ο χρόνος παραμονής αξίζουν ιδιαίτερης προσοχής. Η διαδρομή ροής πρέπει να αποφεύγει την περιττή αναστολή και το σχέδιο θέρμανσης πρέπει να υποστηρίζει ελεγχόμενη εκκίνηση και καθαρισμό. Οι αλλαγές στη φόρμουλα θα πρέπει να γνωστοποιούνται πριν από την κατασκευή.
Π.Ε
Ο βαθμός, η ισχύς τήξης, η απόδοση και η ικανότητα ψύξης δρουν μαζί. Μια κεφαλή πολυαιθυλενίου υψηλής απόδοσης χρειάζεται σταθερή περιφερειακή ροή και κατάλληλο σύστημα διαστασιολόγησης, όχι απλώς μεγαλύτερο δακτυλιοειδές διάκενο.
PP και PPR
Δηλώστε την ακριβή ρητίνη και το προϊόν σέρβις. Ο σωλήνας ζεστού και κρύου νερού, η βιομηχανική κατασκευή σωλήνων και η πολυστρωματική κατασκευή μπορεί να απαιτούν διαφορετικές συνθήκες εργαλείων, ψύξης και αποδοχής.
Η άποψη του εργοστασίου μας:όταν μια ομάδα παραγωγής αλλάζει πληρωτικό, βαθμό ρητίνης ή ανακυκλωμένο ποσοστό μετά την έγκριση του εργαλείου, η μήτρα δεν έχει ξαφνικά γίνει ανακριβής. Η εισαγωγή της διαδικασίας έχει αλλάξει. Καταγράφουμε τη διατύπωση αναφοράς στην τεχνική συμφωνία, ώστε η μελλοντική αντιμετώπιση προβλημάτων να ξεκινά από μια γνωστή κατάσταση.

Το άνοιγμα της μήτρας δεν είναι το τελικό μέγεθος σωλήνα
Ένα ζεστό δακτυλιοειδές τήγμα δεν φεύγει από τη μήτρα και παραμένει γεωμετρικά σταθερό. Μπορεί να διογκωθεί στην έξοδο, να τραβήξει κάτω από την ανάσυρση, να έρθει σε επαφή με τον βαθμονομητή, να συρρικνωθεί κατά την ψύξη και να συνεχίσει να αλλάζει καθώς η θερμοκρασία του εξισώνεται. Αυτός είναι ο λόγος για τον οποίο ένας ονομαστικός σωλήνας 110 mm δεν χρησιμοποιεί αυτόματα άνοιγμα μήτρας 110 mm.
Το τελικό αποτέλεσμα προέρχεται από ένα σύστημα: έξοδος εξωθητή, θερμοκρασία και πίεση τήγματος, γεωμετρία μήτρας και ατράκτου, περιφερειακή ισορροπία θερμότητας, κεντράρισμα, διαδρομή αέρα, βαθμονομητής, κενό, ψύξη και ταχύτητα ανάσυρσης. Εάν αυτά τα εξαρτήματα αγοράζονται από διαφορετικούς προμηθευτές, ο αγοραστής θα πρέπει να εκχωρήσει ένα σχέδιο ελεγχόμενης διεπαφής και έναν πίνακα ευθύνης αποδοχής.
| Στοιχείο ελέγχου | Τι επηρεάζει άμεσα | Αυτό που δεν μπορεί να αποδείξει μόνο του |
|---|---|---|
| Διαδρομή ροής μήτρας και μανδρελιού | Δακτυλιοειδής κατανομή τήγματος, απώλεια πίεσης, συμπεριφορά παραμονής και αρχικό σχήμα σωλήνα | Τελική ψυχρή απόδοση OD, τοίχου, ωοειδούς ή πίεσης |
| Ρύθμιση κεντραρίσματος μανδρελίου | Αρχικό περιφερειακό διάκενο και διόρθωση κατανομής τοιχώματος | Ένα σταθερό αποτέλεσμα όταν η θερμοκρασία, η ροή ή η κατάντη ευθυγράμμιση συνεχίζει να παρασύρεται |
| Διάταξη θερμαντήρα-ζώνης | Θερμικός έλεγχος γύρω και κατά μήκος της κεφαλής | Η πραγματική θερμοκρασία τήξης χωρίς καθορισμένη μέθοδο μέτρησης |
| Βαθμονομητής και δοχείο κενού | Εξωτερικό μέγεθος, έγκαιρη ψύξη και υποστήριξη σχήματος | Ομοιόμορφο τοίχωμα όταν ο εισερχόμενος σωλήνας τήξης είναι ασταθής |
| Σύστημα ψύξης | Ρυθμός στερεοποίησης, σταθερότητα διαστάσεων και απομάκρυνση υπολειπόμενης θερμότητας | Καλή γεωμετρία όταν η θερμοκρασία ή η ροή του νερού είναι ανεξέλεγκτη |
| Μεταφορά | Ταχύτητα γραμμής, απόσυρση και σταθερή μεταφορά | Διορθώστε τις διαστάσεις όταν το εξολκέα δεν είναι ευθυγραμμισμένο ή η ταχύτητα παρουσιάζει διακυμάνσεις |
Χρήσιμος κανόνας μεγέθους:καθορίστε τον μικρότερο και μεγαλύτερο σωλήνα, αλλά σχεδιάστε τις δύσκολες γωνίες λειτουργίας. Αυτοί είναι συχνά ο μεγαλύτερος σωλήνας σε υψηλή απόδοση, το λεπτότερο τοίχωμα με υψηλή ταχύτητα γραμμής, ένα μικρό μέγεθος χαμηλής απόδοσης που αυξάνει τον χρόνο παραμονής και το προϊόν με τις πιο σφιχτές απαιτήσεις σε τοίχο ή επιφάνεια.


Η Nanhaiya προσφέρει ρυθμιζόμενα στελέχη, επιλογές καναλιών ψύξης και αντικαταστάσιμες επενδύσεις στη σειρά κεφαλών σωλήνων. Χρησιμοποιήστε αυτές τις επιλογές για συγκεκριμένο λόγο. Η προσαρμογή είναι χρήσιμη όταν οι χειριστές έχουν επαναλαμβανόμενη μέθοδο κεντραρίσματος. Τα αντικαταστάσιμα εξαρτήματα φθοράς είναι χρήσιμα όταν το πεδίο εφαρμογής, η εφεδρική ποσότητα και η διαδικασία αντικατάστασής τους είναι ξεκάθαρα.
Κλειδώστε τη διεπαφή του εξωθητήρα πριν ξεκινήσει η κατεργασία
Μια μήτρα σωλήνα μπορεί να έχει εξαιρετική εσωτερική διαδρομή ροής και να μην εγκατασταθεί, επειδή θεωρήθηκε η είσοδος, ο καταχωρητής, το σχέδιο μπουλονιών, η στεγανοποίηση ή το ύψος του κέντρου. Τα έργα αντικατάστασης είναι ιδιαίτερα ευάλωτα επειδή τα σχέδια μηχανών μπορεί να είναι παλιά, τροποποιημένα ή μη διαθέσιμα.
Προτιμούμε τρεις μορφές αποδεικτικών στοιχείων: το αρχικό ελεγχόμενο σχέδιο, νέες μετρήσεις και καθαρές φωτογραφίες με αναφορά κλίμακας. Εάν οι τρεις διαφωνούν, επιλύστε τη σύγκρουση πριν απελευθερωθεί το σχέδιο κατασκευής.
- Μάρκα εξωθητήρα, διαμόρφωση μοντέλου και βίδας
- Διάμετρος βίδας και ονομαστική περιοχή εξόδου
- Σχέδιο φλάντζας εκκένωσης ή προσαρμογέα
- Καταχωρίστε τη διάμετρο, το βάθος και την ανοχή
- Ποσότητα μπουλονιών, σπείρωμα, κύκλος βήματος και προσανατολισμός
- Γεωμετρία στεγανοποίησης-όψης και μέθοδος φλάντζας
- Διάμετρος εισόδου τήγματος και μήκος μετάπτωσης
- Απαιτούμενη διεπαφή πλάκας θραύσης ή οθόνης
- Μέγεθος και θέση θύρας αισθητήρα πίεσης
- Τύπος και εισαγωγή αισθητήρα θερμοκρασίας τήξης
- Τάση, συχνότητα, ισχύς και βύσματα θερμαντήρα
- Συμβατότητα τύπου θερμοστοιχείου και ελεγκτή
- Ύψος κέντρου κεφαλής μήτρας και κατεύθυνση ροής
- Πλαίσιο στήριξης, τροχοί, ράγες ή σημεία ανύψωσης
- Διαθέσιμο άδεια εγκατάστασης και συντήρησης
- Απόσταση από βαθμονομητή και αναφορά ευθυγράμμισης
Η Nanhaiya κατασκευάζει προσαρμόσιμηφλάντζες κάννηςκαι εξαρτήματα κεφαλής, έτσι ώστε ο προσαρμογέας να μπορεί να συζητηθεί με την κεφαλή αντί να αφεθεί ως έκπληξη εγκατάστασης. Για ένα ολοκληρωμένο έργο γραμμής, ευθυγραμμίστε τη διεπαφή καλουπιού με την επιλεγμένηπλαστική μηχανή εξώθησης, χειριστήρια και εξοπλισμός κατάντη.
Η άποψη του εργοστασίου μας:μια φωτογραφία τηλεφώνου μιας φλάντζας μας βοηθά να κατανοήσουμε τη διάταξη, αλλά δεν καθορίζει έναν κύκλο μπουλονιού ή δεν δηλώνει προσαρμογή. Χρησιμοποιούμε τη φωτογραφία για να βρούμε ερωτήσεις. Χρησιμοποιούμε ένα υπογεγραμμένο σχέδιο για να κόψουμε μέταλλο. Αυτή η διάκριση εμποδίζει ένα μικρό λάθος διεπαφής να καθυστερήσει μια ολόκληρη εγκατάσταση.


Επιλέξτε κατασκευή γύρω από το υλικό και το καθήκον καθαρισμού
Η ειδική κεφαλή μήτρας σωλήνα της Nanhaiya χρησιμοποιεί κράμα χάλυβα υψηλής αντοχής με σκληρυμένες επιφάνειες και παράγεται με μηχανική κατεργασία ακριβείας CNC και θερμική επεξεργασία. Το γενικό τουκεφαλή μήτρας εξωθητήΗ σελίδα παραθέτει 38CrMoAl, νιτροποίηση και επιφανειακή σκληρότητα HV950 έως HV1000.
Αυτές οι τιμές είναι χρήσιμα δεδομένα εκκίνησης, αλλά η εγκεκριμένη προδιαγραφή θα πρέπει να προσδιορίζει το ακριβές υλικό του εξαρτήματος, το εύρος επεξεργασίας, το κριτήριο τελικής σκληρότητας, το φινίρισμα της επιφάνειας ροής, την επιθεώρηση διαστάσεων και τυχόν απαίτηση διάβρωσης. Μια τιμή σκληρότητας σε ένα εξάρτημα δεν πρέπει να αντιγράφεται σε κάθε συνδετήρα, κάλυμμα θερμαντήρα ή δομικό μέρος.
| Κατάσταση εξυπηρέτησης | Μέλημα προμηθειών | Τι να ορίσετε στο απόσπασμα |
|---|---|---|
| Γεμισμένο PVC | Λειαντικό ορυκτό πληρωτικό, εναποθέσεις και συχνότητα καθαρισμού | Φόρμουλα, επίπεδο πλήρωσης, υλικό και επεξεργασία υγρού συστατικού, αντικαταστάσιμο εύρος φθοράς και μέθοδος καθαρισμού |
| CPVC ή θερμοευαίσθητη ένωση | Θερμική ιστορία, συγκράτηση και υποβάθμιση υλικών | Παράθυρο επεξεργασίας, έννοια διαδρομής ροής, ζώνες θέρμανσης, σημεία αισθητήρα, διαδικασία εκκίνησης και τερματισμού λειτουργίας |
| Ανθρακούχο PE | Σταθερή κατανομή, ποιότητα επιφάνειας και μεγάλες διαδρομές | Σύνθετη ποιότητα, εύρος εξόδου, παράθυρο πίεσης, διάταξη θερμαντήρα και πρόσβαση καθαρισμού |
| Ανακυκλωμένο περιεχόμενο | Μόλυνση, διακύμανση ιξώδους και λειαντικά σωματίδια | Πηγή, μέγιστο ποσοστό, σχέδιο φιλτραρίσματος, δείγμα, αναμενόμενη διακύμανση και όρια αποδοχής |
| Συχνές αλλαγές χρώματος | Συγκράτηση, πρόσβαση, χειρισμός αλλαγής εξαρτημάτων και σκραπ | Σειρά χρωμάτων, υλικό καθαρισμού, επιτρεπόμενος χρόνος αλλαγής, διαδικασία καθαρισμού και αφαιρούμενα μέρη |
Το πιο δύσκολο δεν είναι μια ολοκληρωμένη στρατηγική υλικού.Η σκληρότητα της επιφάνειας, το βάθος της θήκης, η σκληρότητα του υποστρώματος, η συμπεριφορά διάβρωσης, το φινίρισμα και η μέθοδος επισκευής πρέπει να ταιριάζουν στο εξάρτημα και τη διαδικασία. Ζητήστε από τον προμηθευτή να αναφέρει τι αντιμετωπίζεται, πώς επαληθεύεται και ποιο αρχείο επιθεώρησης συνοδεύει την παραγγελία.


Αξιολογήστε το Nanhaiya'sεξοπλισμός παραγωγής, πιστοποιητικάκαιτεχνική υπηρεσίακατά την πιστοποίηση προμηθευτών. Οι οδηγίες εγκατάστασης και οι συμβουλές μακροπρόθεσμης συντήρησης μπορούν να συμπεριληφθούν στο συμφωνημένο πεδίο υποστήριξης.
Κάντε την αλλαγή μεγέθους μέρος του υπολογισμού αγοράς
Μια χαμηλότερη τιμή εργαλείων μπορεί να είναι ακριβή εάν κάθε αλλαγή δένει έναν γερανό, καταστρέφει τους θερμαντήρες ή απαιτεί επαναλαμβανόμενο κεντράρισμα δοκιμών και σφαλμάτων. Ρωτήστε πώς αφαιρούνται η μήτρα και ο άξονας, πού τοποθετούνται θερμά μέρη, ποιοι συνδετήρες χειρίζονται, πώς αποκαθίσταται η ευθυγράμμιση και ποια στεγανοποιητικά ή αναλώσιμα αντικαθίστανται.
| Ερώτηση αλλαγής | Γιατί πρέπει να νοιάζεται ο αγοραστής | Συμβατική απόδοση |
|---|---|---|
| Ποια μεγέθη μοιράζονται ένα σώμα; | Εμφανίζει τον πραγματικό αριθμό κεφαλών και σετ αλλαγής εξαρτημάτων | Μήτρα συμβατότητας ανά σωλήνα OD, εύρος τοίχου και υλικό |
| Τι πρέπει να κρυώσει πριν την αφαίρεση; | Επηρεάζει το χρόνο διακοπής λειτουργίας και την ασφάλεια χειρισμού | Γραπτή διαδικασία θερμοκρασίας και χειρισμού |
| Πώς επικεντρώνονται η μήτρα και ο άξονας; | Επηρεάζει το σκραπ εκκίνησης και τη διόρθωση του τοίχου | Διάγραμμα προσαρμογής, θέσεις αναφοράς και εκπαίδευση |
| Ποια εργαλεία και συσκευές ανύψωσης απαιτούνται; | Αποτρέπει τον μη ασφαλή αυτοσχέδιο χειρισμό | Λίστα εργαλείων, ανταλλακτικά βάρη, σημεία ανύψωσης και σχέδια εξαρτημάτων |
| Ποια εξαρτήματα είναι ανταλλακτικά ρουτίνας; | Μειώνει το χρόνο διακοπής λειτουργίας μετά από ζημιά σε νήματα, σφράγιση, θερμάστρα ή αισθητήρα | Συνιστώμενη λίστα ανταλλακτικών δύο ετών με τιμή ανά είδος |
| Πώς καθαρίζεται η διαδρομή ροής; | Αλλάζει την εργασία, τον κίνδυνο της επιφάνειας και τα σκραπ αλλαγής χρώματος | Εγκεκριμένα εργαλεία καθαρισμού, υλικά και βήματα αποσυναρμολόγησης |
Για ένα μικτό πρόγραμμα προϊόντων, υπολογίστε το κόστος μετάβασης ανά ώρες, εργασία και σκραπ εκκίνησης. Εάν μια εγκατάσταση αλλάζει μεταξύ δύο απομακρυσμένων μεγεθών σωλήνων πολλές φορές την εβδομάδα, δύο πλήρεις κεφαλές μπορεί να προστατεύουν περισσότερο χρόνο παραγωγής από ένα σώμα με πολλά ένθετα. Εάν οι αλλαγές είναι σπάνιες και το εύρος είναι συμπαγές, ένα κοινό σώμα μπορεί να είναι λογικό.
Η άποψη του εργοστασίου μας:ρωτάμε ποιος θα αλλάξει τα εργαλεία και ποιος εξοπλισμός ανύψωσης είναι διαθέσιμος. Ένα σχέδιο που λειτουργεί σε έναν καθαρό πάγκο συναρμολόγησης μπορεί να είναι άβολο δίπλα σε έναν καυτό εξωθητήρα και μια δεξαμενή κενού. Η πρόσβαση του χειριστή είναι ένα στοιχείο μηχανικής, όχι μια λεπτομέρεια μετά την πώληση.

Χρησιμοποιήστε ελαττώματα σωλήνα για να βρείτε την υπεύθυνη ζώνη διεργασίας
Όταν ένας σωλήνας δεν έχει προδιαγραφές, οι χειριστές προσαρμόζουν συχνά πρώτα τη μήτρα επειδή οι βίδες κεντραρίσματος είναι ορατές. Αυτό μπορεί να βελτιώσει προσωρινά μια μέτρηση ενώ αποκρύπτει ένα πρόβλημα θερμοκρασίας, εξωθητή ή κατάντη. Καταγράψτε το ελάττωμα γύρω από την περιφέρεια και κατά μήκος του σωλήνα πριν κάνετε πολλές αλλαγές ταυτόχρονα.
| Παρατηρήθηκε ελάττωμα | Έλεγχοι κεφαλής | Έλεγχοι ανάντη και κατάντη | Μάθημα αγοράς |
|---|---|---|---|
| Η μία πλευρά είναι σταθερά πιο παχιά | Κεντράρισμα ατράκτου, εναποθέσεις διαδρομής ροής, ζημιά, ισορροπία θερμαντήρα και ευθυγράμμιση συναρμολόγησης | Οδήγηση εξωθητήρα, ευθυγράμμιση βαθμονομητή, κατανομή κενού, ευθυγράμμιση ψύξης και ανάσυρσης | Απαιτείται προσβάσιμο κεντράρισμα, ζώνες θερμοκρασίας και αναφορά ευθυγράμμισης |
| Ο τοίχος αλλάζει γύρω και κατά μήκος του σωλήνα | Χαλαρή ρύθμιση, θερμικός κύκλος, ασταθής πίεση ή ανομοιόμορφη ροή | Τροφοδοσία, έξοδος βιδών, έλεγχος ταχύτητας γραμμής, σταθερότητα κενού και θερμοκρασίας νερού | Αποδεχτείτε ένα σταθερό παράθυρο λειτουργίας, όχι ένα σύντομο σύνολο μετρήσεων |
| Μεγάλες επιφανειακές γραμμές | Μόλυνση, εναπόθεση, γρατσουνιά ή κατεστραμμένη επιφάνεια του χείλους μήτρας | Μη λιωμένα σωματίδια, διήθηση, ζημιές βαθμονομητή και σημάδια χειρισμού | Ορίστε εργαλεία καθαρισμού, σχέδιο φίλτρου, επιθεώρηση επιφάνειας και εφεδρικά εργαλεία |
| Κίτρινες, καφέ ή μαύρες ραβδώσεις | Νεκρές ζώνες, αποθέσεις, υπερβολική τοπική ζέστη και μεγάλος χρόνος παραμονής | Μολυσμένη τροφοδοσία, εναποθέσεις κάννης, φθορά βιδών και πρακτική διακοπής λειτουργίας | Ελέγξτε την πλήρη διαδρομή τήξης και τη ρουτίνα καθαρισμού πριν αντιγράψετε την παλιά γεωμετρία |
| Υψηλή πίεση στο κεφάλι | Περιορισμένο δακτυλιοειδές διάκενο, χαμηλή θερμοκρασία, απόφραξη ή ακατάλληλη διαδρομή ροής | Περιορισμός οθόνης, ιξώδες υλικού, ζήτηση εξόδου και κατάσταση αισθητήρα | Αναφέρετε το σημείο μέτρησης της πίεσης και το όριο λειτουργίας στις προδιαγραφές |
| ωοειδές σωλήνα | Ανώμαλη ροή εξόδου ή αρχική θέση σωλήνα | Φθορά βαθμονομητή, υποπίεση, ισορροπία ψύξης, στήριξη και ευθυγράμμιση ανάσυρσης | Η τελική ωογένεια ανήκει στη δοκιμή αποδοχής πλήρους γραμμής |
| Τραχιά εσωτερική επιφάνεια | Φινίρισμα μανδρελίου, εναποθέσεις, θερμοκρασία και συμπεριφορά ροής | Υγρασία υλικού, διασπορά, υποβάθμιση και σταθερότητα εξόδου | Συμπεριλάβετε κριτήρια εσωτερικής και εξωτερικής επιφάνειας στην έγκριση δείγματος |
Κανόνας μίας αλλαγής:καταγράψτε τη γραμμή βάσης, αλλάξτε μία ελεγχόμενη μεταβλητή, περιμένετε να περάσει το υλικό μέσα από τη γραμμή, σημειώστε τον επηρεασμένο σωλήνα και μετρήστε ξανά. Η τυχαία προσαρμογή των θερμοκρασιών, το κεντράρισμα, η υποπίεση και η ανάσυρση ταυτόχρονα καταστρέφουν τα στοιχεία που απαιτούνται για τον εντοπισμό της αιτίας.
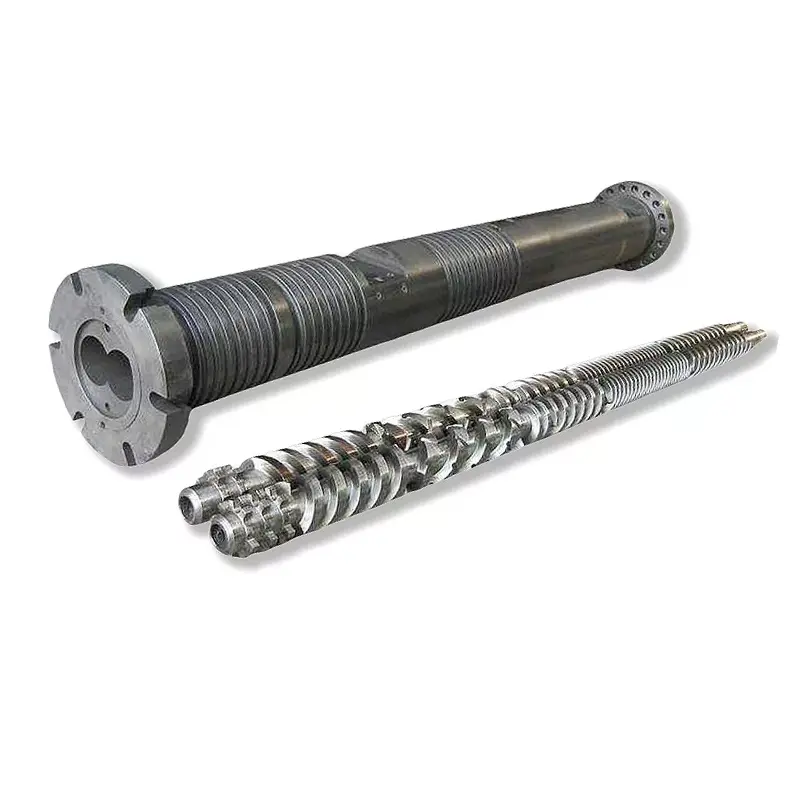
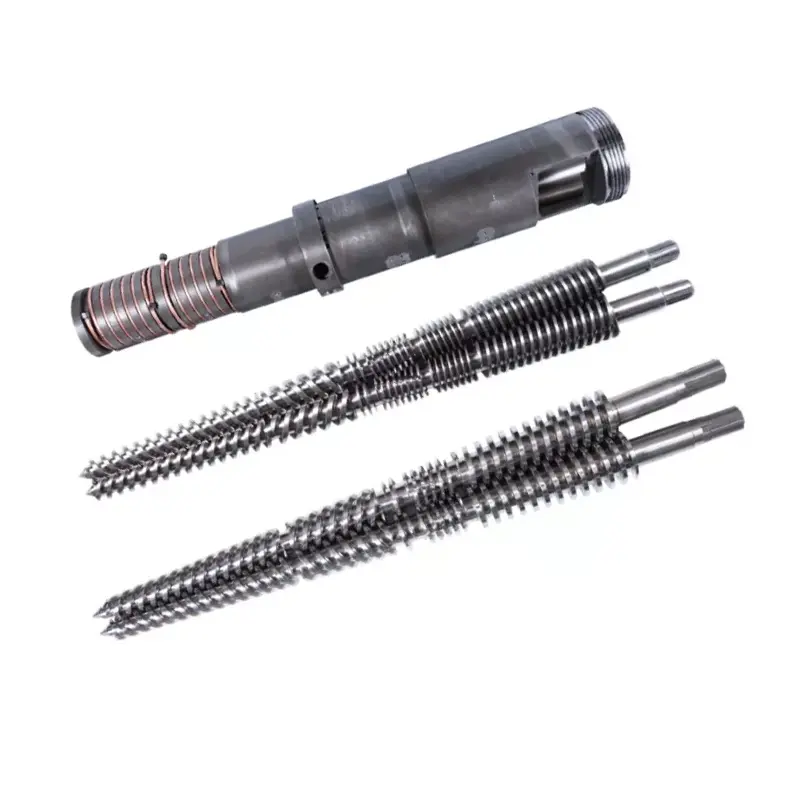
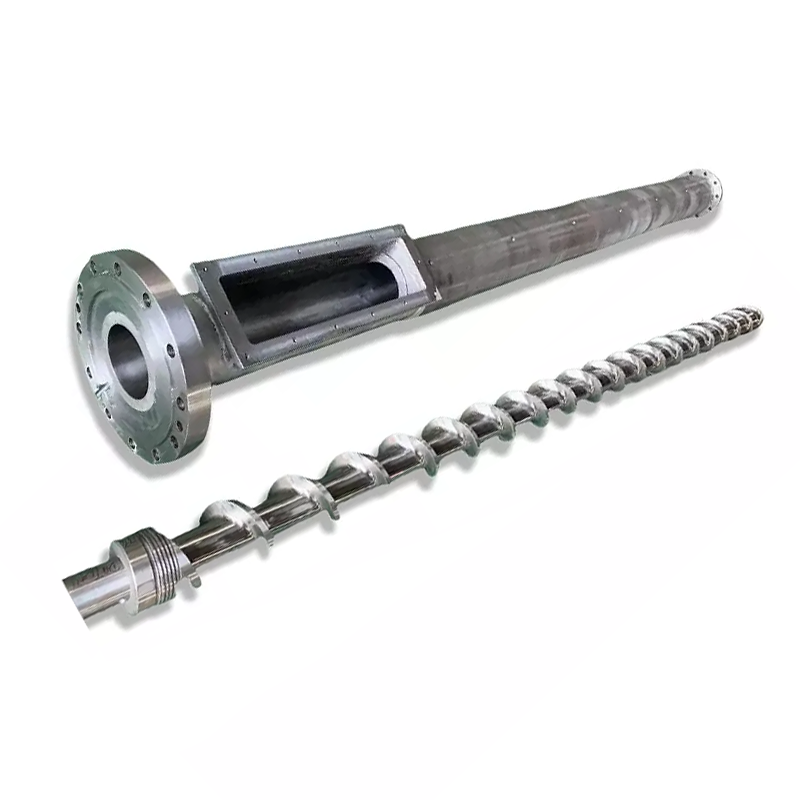
Εάν η πίεση εξόδου ή τήξης είναι ασταθής πριν από την κεφαλή, επιθεωρήστε επίσης τη βίδα και την κάννη. Προμήθειες NanhaiyaΜονές βίδες σωλήνα PVC, Βίδες παράλληλες βίδες σωλήνα PVCκαιΚωνικές κάννες διπλής βίδας σωλήνα PVC. Η μήτρα δεν πρέπει να επανασχεδιαστεί για να αντισταθμίσει ένα φθαρμένο ή ακατάλληλο τμήμα πλαστικοποίησης.

Λίστα ελέγχου RFQ κεφαλής μήτρας εξώθησης σωλήνων
Ένα πλήρες RFQ επιτρέπει στον αγοραστή να συγκρίνει το πεδίο εφαρμογής της μηχανικής αντί να συγκρίνει μια χαμηλή βασική τιμή με μια συνολική προσφορά. Τοποθετήστε τα ακόλουθα στοιχεία σε μια συσκευασία ελεγχόμενη από αναθεώρηση.
- Προσδιορίστε τα προϊόντα.Καταχωρίστε κάθε OD σωλήνα, εύρος τοίχου, SDR ή χρονοδιάγραμμα, κατασκευή στρώματος, χρώμα και εφαρμογή. Σημειώστε το κανονικό προϊόν και το πιο δύσκολο μέγεθος.
- Ονομάστε το πρότυπο.Δώστε το ακριβές πρότυπο, μέρος, έκδοση, εθνική υιοθέτηση και εσωτερικό σχέδιο. Συνδέστε το σχέδιο επιθεώρησης τελικού σωλήνα.
- Αποκαλύψτε το υλικό.Παρέχετε τον πλήρη τύπο PVC ή ακριβή ποιότητα PE, PP ή PPR, πρόσθετα, πληρωτικά, χρωστικές ουσίες, ανακυκλωμένο περιεχόμενο και δελτία δεδομένων προμηθευτή.
- Ορίστε το ποσοστό.Δώστε καθαρή εμπορεύσιμη απόδοση και ταχύτητα γραμμής για κάθε κρίσιμο προϊόν, συν τη διαθέσιμη ψυκτική ικανότητα και το κανονικό πρόγραμμα λειτουργίας.
- Περιγράψτε τον εξωθητήρα.Κατάσταση μονής, παράλληλης διπλής ή κωνικής διπλής βίδας. διάμετρος βίδας? ισχύς κινητήρα? κανονική πίεση και θερμοκρασία τήξης. διάταξη προσαρμογέα? και τα τρέχοντα όρια διαδικασίας.
- Ελέγξτε τη διεπαφή.Στερεώστε τη φλάντζα, το μηχάνημα, τον κύκλο μπουλονιού, την επιφάνεια στεγανοποίησης, την είσοδο τήγματος, το κεντρικό ύψος, τη θύρα αισθητήρα και τα σχέδια στήριξης.
- Προσδιορίστε τις ηλεκτρικές λεπτομέρειες.Αναφέρετε την τάση και τη συχνότητα του θερμαντήρα, τον τύπο θερμοστοιχείου, το πρότυπο σύνδεσης, τη συμβατότητα του ελεγκτή, το μήκος του καλωδίου και την απαίτηση επικίνδυνης περιοχής εάν υπάρχουν.
- Εμφάνιση της κατάντη γραμμής.Συμπεριλάβετε διαστάσεις βαθμονομητή, δοχείο κενού, μήκος ψύξης, διάταξη ψεκασμού ή βύθισης, τύπο ανάσυρσης, κεντρική γραμμή και απόσταση από την έξοδο της μήτρας.
- Επιλέξτε το εύρος αλλαγής.Καταγράψτε σετ αλλαγής εξαρτημάτων, εφεδρικές θερμάστρες και αισθητήρες, σφραγίδες, συνδετήρες, εργαλεία χειρισμού, ράφια αποθήκευσης και τη διαδικασία αλλαγής μεγέθους που επιθυμείτε.
- Ορίστε έγγραφα.Ζητήστε σχέδια συναρμολόγησης και ανταλλακτικών, τιμολόγια υλικών, αρχεία υλικών και θερμικής επεξεργασίας, επιθεώρηση διαστάσεων, ηλεκτρικό κατάλογο, οδηγίες λειτουργίας και λίστα ανταλλακτικών.
- Γράψτε το τεστ αποδοχής.Ονομάστε τη ρητίνη, τον τύπο, το μέγεθος σωλήνα, τη διάρκεια εκτέλεσης, την έξοδο, την ταχύτητα γραμμής, τις εγγραφές διαδικασίας, τη δειγματοληψία διαστάσεων και τα κριτήρια επιτυχίας/αποτυχίας.
- Διευκρίνιση υποστήριξης.Συμφωνήστε σχετικά με την καθοδήγηση εγκατάστασης, την ευθύνη θέσης σε λειτουργία, την εκπαίδευση χειριστή, την απομακρυσμένη βοήθεια και το όριο μεταξύ της απόδοσης του die-head και της ολοκληρωμένης γραμμής.
Προειδοποίηση αντικατάστασης:ένα φθαρμένο καλούπι μπορεί να μην διατηρεί πλέον τις αρχικές του διαστάσεις. Μετρήστε τη διεπαφή του μηχανήματος και έναν καλό σωλήνα που έχει συγκρατηθεί, βρείτε τυχόν πρωτότυπα σχέδια και εξηγήστε γιατί αντικαθίσταται η παλιά κεφαλή. Η αντιγραφή κάθε φθαρμένης διάστασης μπορεί να αναπαράγει το ίδιο πρόβλημα ροής ή ευθυγράμμισης.
Η διαμόρφωση της βίδας πρέπει επίσης να ταιριάζει με την αντοχή του υλικού. Περιηγηθείτε στο Nanhaiya'sμονές βίδες, παράλληλες δίδυμες βίδεςκαικωνικές κάννες με δύο βίδεςόταν η έρευνα καλύπτει το πλήρες τμήμα πλαστικοποίησης. Για αξεσουάρ και συνδεδεμένα εργαλεία, χρησιμοποιήστε τογκάμα ανταλλακτικών διέλασης.
Αποδεχτείτε το κεφάλι για τον όρο παραγωγής που σκοπεύετε να πουλήσετε
Η επιθεώρηση διαστάσεων αποδεικνύει ότι τα κατασκευασμένα εξαρτήματα ταιριάζουν με το σχέδιο. Δεν αποδεικνύει πώς μια συγκεκριμένη ένωση θα ρέει μέσα από την πλήρη γραμμή. Ένα σχέδιο αποδοχής ήχου έχει δύο μέρη: επαλήθευση εξαρτημάτων και κύκλο παραγωγής.
| Στάδιο αποδοχής | Τι να επαληθεύσετε | Καταγραφή για διατήρηση |
|---|---|---|
| Έλεγχος εγγράφων | Εγκεκριμένη αναθεώρηση σχεδίου, τιμολόγιο υλικών, πίνακας αλλαγής εξαρτημάτων, λίστα θερμαντήρα και αισθητήρων, εγχειρίδια και ανταλλακτικό πεδίο | Μητρώο υπογεγραμμένων εγγράφων |
| Επιθεώρηση εξαρτημάτων | Κρίσιμες διεπαφές, ομόκεντρα χαρακτηριστικά, όψεις στεγανοποίησης, συνδετήρες, θύρες, υλικό, επεξεργασία και κατάσταση ορατής επιφάνειας ροής | Εγγραφές διαστάσεων και υλικού ή επεξεργασίας που καθορίζονται στην παραγγελία |
| Έλεγχος συναρμολόγησης | Εφαρμογή, προσανατολισμός, εγκατάσταση θερμαντήρα, εισαγωγή αισθητήρα, κίνηση κεντραρίσματος, στήριξη, ανύψωση και πρόσβαση | Λίστα ελέγχου συναρμολόγησης με φωτογραφίες |
| Έλεγχος θέρμανσης | Αναγνώριση ζώνης, απόκριση ελεγκτή, ένδειξη αισθητήρα, λήψη ρεύματος και θερμική σταθερότητα | Χάρτης ζώνης και σταθεροποιημένες ενδείξεις |
| Λειτουργία παραγωγής | Συμφωνημένο υλικό, μέγεθος σωλήνα, έξοδος, ταχύτητα γραμμής, θερμοκρασία, πίεση τήγματος, φορτίο κινητήρα, συνθήκες κενού και ψύξης | Φύλλο διεργασίας με βάση το χρόνο και διατηρημένα δείγματα |
| Επιθεώρηση σωλήνων | OD, τοίχος σε πολλαπλές θέσεις ρολογιού, ωοειδής, μάζα ανά μήκος, εσωτερική και εξωτερική επιφάνεια, ευθύτητα και απαιτούμενες τυπικές δοκιμές | Έκθεση επιθεώρησης που συνδέεται με τη θέση του δείγματος και τον χρόνο παραγωγής |
| Λειτουργία ρουτίνας | Εκκίνηση, διόρθωση κεντραρίσματος, κανονική διακοπή, ασφαλής αποσυναρμολόγηση ή μία συμφωνημένη αλλαγή μεγέθους | Υπογραφή χειριστή και λίστα ανοιχτών αντικειμένων |
Χρησιμοποιήστε την κανονική σύνθεση του αγοραστή όταν είναι πρακτικό. Εάν απαιτείται υποκατάστατο υλικό, καταγράψτε τη διαφορά και περιορίστε αυτό που αποδεικνύει η δοκιμή. Μια επιτυχημένη εκτέλεση PE δεν επικυρώνει μια φόρμουλα PVC και ένα προϊόν χαμηλής ταχύτητας με παχύ τοίχωμα δεν αποδεικνύει μια κατάσταση υψηλής ταχύτητας με λεπτό τοίχωμα.
Η άποψη του εργοστασίου μας:Προτιμούμε μια σταθερή εκτέλεση με ανιχνεύσιμες μετρήσεις από μια σύντομη εμφάνιση στη μέγιστη απόδοση. Η πίεση πρέπει να σταθεροποιηθεί, οι ενδείξεις του τοίχου θα πρέπει να παραμένουν ελεγχόμενες, οι θερμαντήρες δεν πρέπει να κυκλώνουν ασυνήθιστα και ο ψυχόμενος σωλήνας πρέπει να πληροί τη συμφωνημένη επιθεώρηση. Αυτό το αποτέλεσμα δίνει και στις δύο πλευρές ένα χρήσιμο σημείο παράδοσης.


Συχνές ερωτήσεις
Ποιες πληροφορίες απαιτούνται για την αναφορά μιας κεφαλής μήτρας εξώθησης σωλήνα;
Στείλτε την κατηγορία και τον τύπο πολυμερούς, το πρότυπο σωλήνα, το πλήρες μέγεθος και το εύρος τοιχωμάτων, την στόχευση εξόδου και την ταχύτητα γραμμής, τον τύπο εξωθητή, το σχέδιο εισόδου και φλάντζας τήγματος, την τάση του θερμαντήρα, τις απαιτήσεις αισθητήρα, τις λεπτομέρειες βαθμονόμησης κατάντη, τα προτιμώμενα εξαρτήματα αλλαγής και ένα σχέδιο αποδοχής. Οι φωτογραφίες και τα μετρημένα σχέδια της τρέχουσας σύνδεσης είναι επίσης χρήσιμα για έργα αντικατάστασης.
Μπορεί μια κεφαλή μήτρας σωλήνα να λειτουργεί από PVC, PE και PPR;
Ένα κοινό εξωτερικό σώμα μπορεί να είναι τεχνικά δυνατό σε ένα στενά καθορισμένο έργο, αλλά το PVC, το PE και το PPR δεν δημιουργούν τις ίδιες συνθήκες ροής, θερμότητας ή μεγέθους. Αρχικά συγκρίνουμε την πλήρη σύνθεση, την έξοδο, το εύρος μεγέθους, τις απαιτήσεις διαδρομής ροής και τη μέθοδο καθαρισμού. Το ξεχωριστό εργαλείο ή μια ξεχωριστή κεφαλή μπορεί να είναι η ασφαλέστερη επιλογή παραγωγής.
Η διάμετρος του καλουπιού σωλήνα ισούται με την τελική διάμετρο του σωλήνα;
Συνήθως όχι. Ο θερμός σωλήνας αλλάζει μετά την έξοδο από τη μήτρα επειδή το τήγμα διογκώνεται, τραβιέται προς τα κάτω, εισέρχεται στον βαθμονομητή και ψύχεται. Οι απαιτούμενες διαστάσεις μήτρας και ατράκτου πρέπει να σχεδιάζονται με το υλικό, την έξοδο, την ταχύτητα γραμμής, το μέγεθος του κενού και το σύστημα ψύξης, αντί να αντιγράφονται απευθείας από το ονομαστικό μέγεθος σωλήνα.
Μπορεί η κεφαλή μήτρας από μόνη της να εγγυηθεί το πάχος του τοιχώματος του σωλήνα και την ωογένεια;
Όχι. Η κεφαλή του καλουπιού καθορίζει τη δακτυλιοειδή κατανομή τήγματος, αλλά το τελικό πάχος του τοιχώματος και η ωογένεια εξαρτώνται επίσης από τη σταθερότητα του τήγματος, το κεντράρισμα, την ισορροπία θερμοκρασίας, την κατάσταση του βαθμονομητή, το κενό, την ψύξη, την ευθυγράμμιση ανάσυρσης και την ταχύτητα γραμμής. Η αποδοχή θα πρέπει να δοκιμάσει την πλήρη γραμμή λειτουργίας.
Ποιο υλικό χρησιμοποιεί η Nanhaiya για κεφαλές μήτρας εξώθησης;
Η γενική κεφαλή καλουπιού εξώθησης Nanhaiya παραθέτει 38CrMoAl με νιτρίωση και σκληρότητα επιφάνειας από HV950 έως HV1000. Η ειδική κεφαλή μήτρας εξώθησης σωλήνα περιγράφεται ως κράμα χάλυβα με σκληρυμένες επιφάνειες. Οι απαιτήσεις τελικού υλικού, θερμικής επεξεργασίας και βρεγμένης επιφάνειας πρέπει να επιβεβαιώνονται για τη ρητίνη, τα πρόσθετα και τη μέθοδο καθαρισμού στις εγκεκριμένες προδιαγραφές.
Πρέπει να αγοράσω μία κεφαλή μήτρας με ένθετα πολλών μεγεθών ή πολλές πλήρεις κεφαλές;
Χρησιμοποιήστε εξαρτήματα αλλαγής όταν το εύρος μεγέθους, η έξοδος και η ρουτίνα καθαρισμού επιτρέπουν σε ένα σώμα να καλύψει την εργασία χωρίς υπερβολική προσαρμογή. Οι ξεχωριστές κεφαλές μπορεί να έχουν νόημα όταν τα προϊόντα διαφέρουν πολύ σε διάμετρο, πολυμερές, έξοδο, δομή στρώσης ή συχνότητα αλλαγής. Συγκρίνετε τον συνολικό χρόνο μετάβασης και τον κίνδυνο παραγωγής, όχι μόνο την τιμή εργαλείων.
Πώς πρέπει να γίνει αποδεκτή μια κεφαλή μήτρας εξώθησης σωλήνα;
Ξεκινήστε με έλεγχο σχεδίασης, υλικού, επεξεργασίας, θερμαντήρα, αισθητήρα, φλάντζας και διαδρομής ροής. Στη συνέχεια, εκτελέστε το συμφωνημένο υλικό παραγωγής στο καθορισμένο μέγεθος σωλήνα, απόδοση και ταχύτητα γραμμής. Καταγράψτε τις θερμοκρασίες, την πίεση τήξης, τις μετρήσεις των τοίχων γύρω από την περιφέρεια, την εξωτερική διάμετρο, την ωοειδή κατάσταση, την κατάσταση της επιφάνειας, τη μάζα ανά μήκος και τυχόν δοκιμές που απαιτούνται από το πρότυπο σωλήνα στόχου.
Τι προκαλεί τη μία πλευρά ενός τοιχώματος εξωθημένου σωλήνα να είναι παχύτερη;
Πιθανές αιτίες περιλαμβάνουν εσφαλμένο κεντράρισμα της μήτρας ή του άξονα, ανισορροπία της περιφερειακής θερμοκρασίας, ανομοιόμορφη ροή τήγματος, εναποθέσεις ή ζημιές στη διαδρομή ροής, ασταθής έξοδος εξωθητή, κακή ευθυγράμμιση του βαθμονομητή, ανομοιόμορφη υποπίεση ή ψύξη και κακή ευθυγράμμιση ανάσυρσης. Ελέγξτε την τάση πριν χρησιμοποιήσετε μπουλόνια κεντραρίσματος για να κρύψετε ένα πρόβλημα κατάντη.
Τεχνικό περιεχόμενο που παρασκευάζεται από τις τρέχουσες πληροφορίες προϊόντος, εξοπλισμού και υπηρεσιών της Nanhaiya, που υποστηρίζεται μόνο από επίσημες σελίδες με πρότυπο ISO. Η γεωμετρία, το υλικό, η επεξεργασία, οι διαστάσεις και τα κριτήρια αποδοχής της τελικής μήτρας καθορίζονται από την εγκεκριμένη προδιαγραφή του έργου.