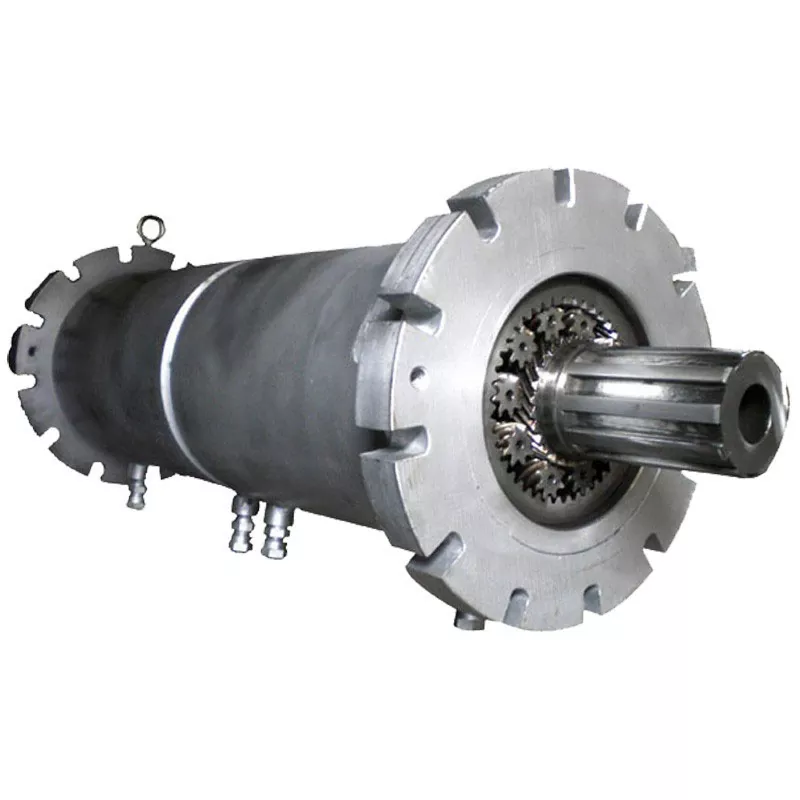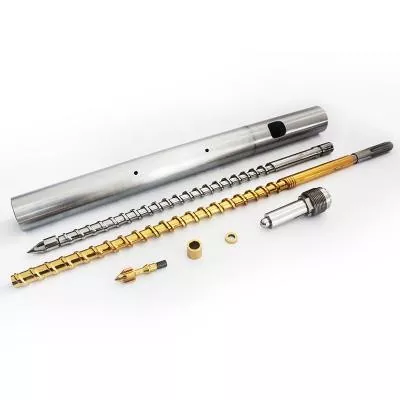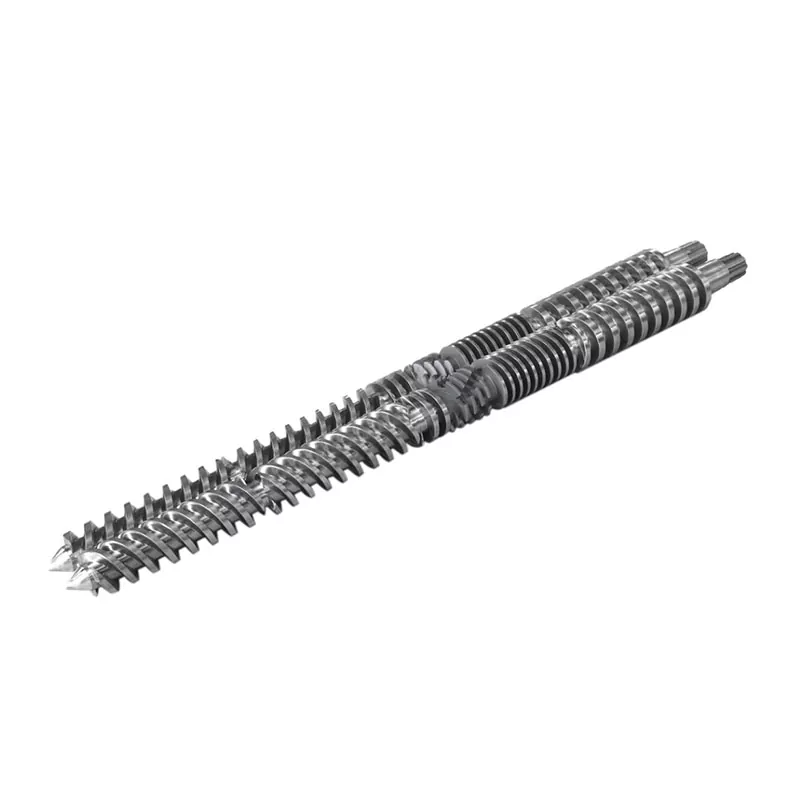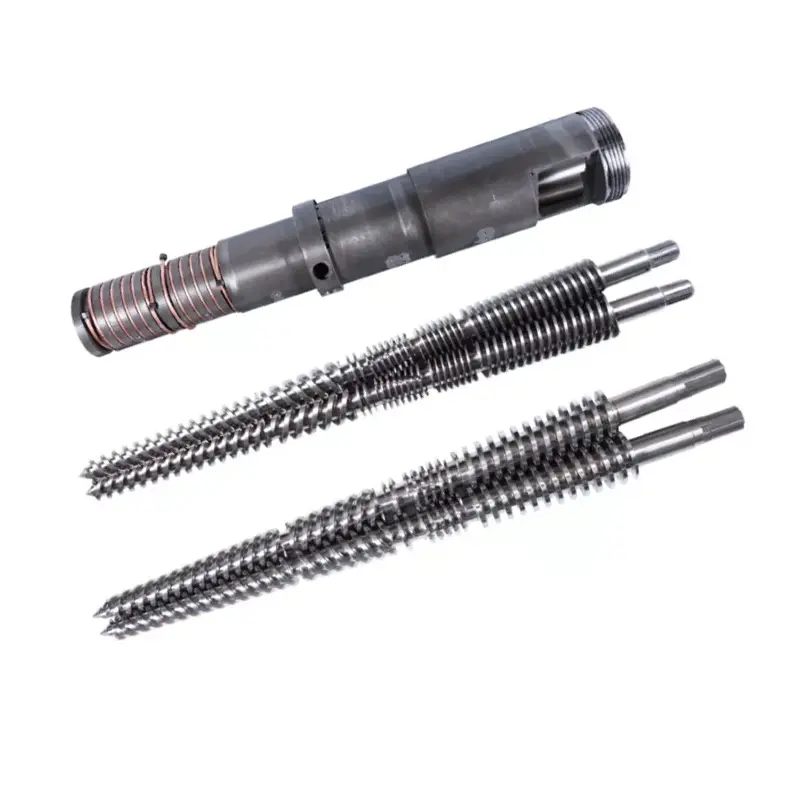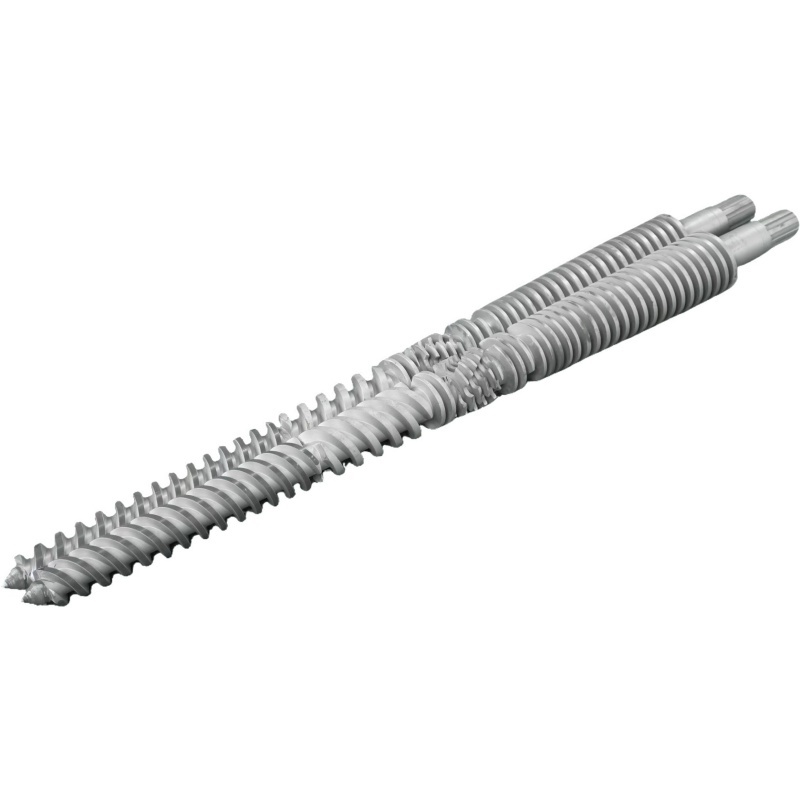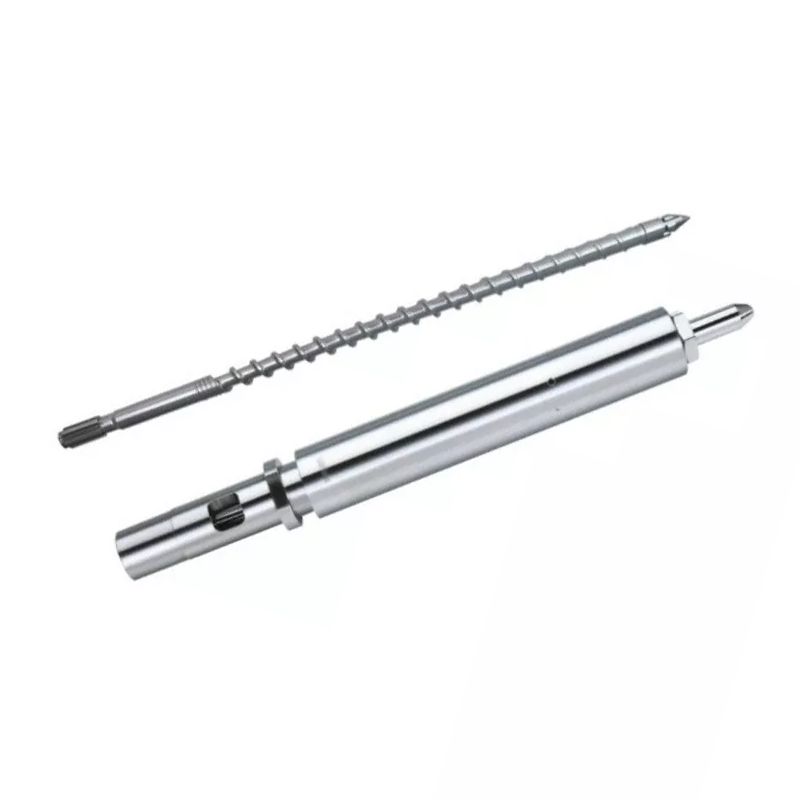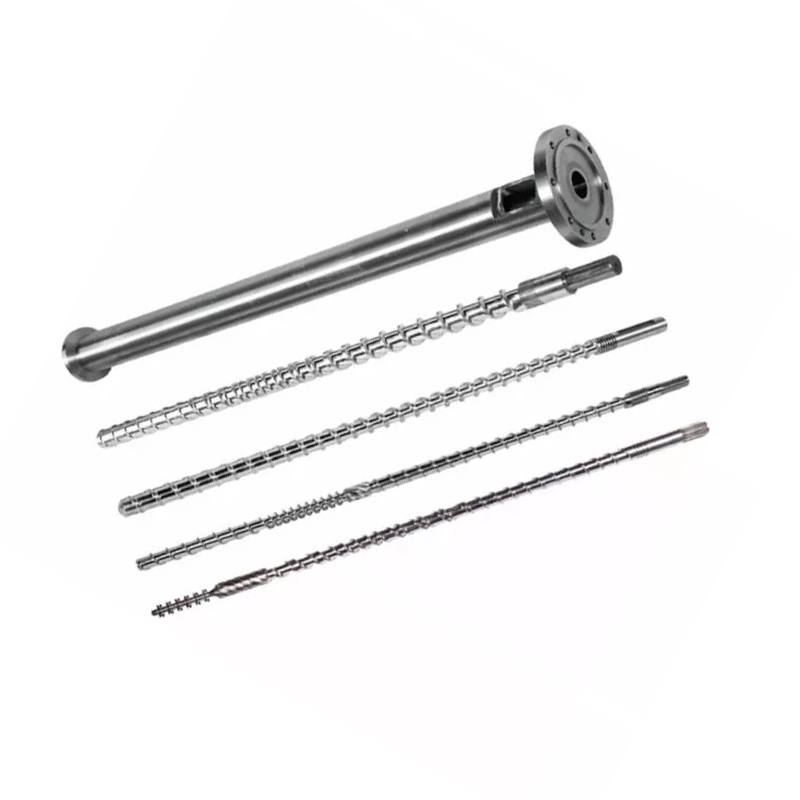
Σαςβιδωτή κάννη χύτευσης με έγχυσηαποφασίζει την ποιότητα τήξης, τη συνοχή της βολής και τον χρόνο κύκλου. Παρακάτω: πώς να επιλέξετε γεωμετρία και επεξεργασία επιφάνειας για τη ρητίνη σας, πώς να διατηρήσετε το σετ και πώς να εντοπίσετε ένα ελάττωμα πίσω στη βίδα, στην κάννη ή στο δακτύλιο ελέγχου αντί να το κυνηγήσετε μέσω των ρυθμίσεων του μηχανήματος. Οι νιτρωμένοι βίδες έγχυσης 38CrMoAlA φέρουν ένα στρώμα νιτριδίου 0,5–0,8 mm στα 950–1050 HV, ταιριάζουν σε PE, PP, PS και ABS και χειρίζονται ίνες γυαλιού έως και 30%. Πέρα από αυτό ή σε διαβρωτική ρητίνη, η οπή χρειάζεται ψεκασμό από σκληρό κράμα σε 62 HRC. Εάν η έξοδος πέσει και οι κύκλοι παραταθούν, διαβάστε τον πίνακα αντιμετώπισης προβλημάτων προτού αγγίξετε ένα άλλο σημείο ρύθμισης.

Τι είναι μια κάννη με βίδα χύτευσης με έγχυση;
Η βίδα και το βαρέλι σχηματίζουν τη μονάδα πλαστικοποίησης της μηχανής χύτευσης με έγχυση. Μαζί, παίρνουν στερεά σφαιρίδια από τη χοάνη, τα λιώνουν, τα αναμειγνύουν σε ένα ομοιόμορφο τήγμα, μετρούν ένα ακριβές σφηνάκι και εγχέουν αυτό το σφηνάκι στο καλούπι. Κάθε εξάρτημα που παράγει η μηχανή σας περνά από αυτό το ζεύγος.
Οι χυτευτήρες αντικαθιστούν τα ακροφύσια, συντονίζουν τα καλούπια και προσαρμόζουν τις θερμοκρασίες για εβδομάδες πριν κοιτάξουν τη μονάδα πλαστικοποίησης. Αυτή η σειρά είναι αντίστροφη. Όταν φθείρεται η βίδα ή η κάννη, κανένα σημείο ρύθμισης στον ελεγκτή δεν επαναφέρει τη διαδικασία.
Ο ρόλος της βίδας στην πλαστικοποίηση
Η βίδα κάνει το μεγαλύτερο μέρος της τήξης, και όχι με τις ταινίες του καλοριφέρ. Η θερμότητα του βαρελιού συμβάλλει, αλλά ο κυρίαρχος μηχανισμός τήξης είναιθερμότητα διάτμησης: η βίδα σέρνει το πολυμερές πάνω στο ζεστό τοίχωμα της κάννης και η τριβή δημιουργεί θερμότητα μέσα στο ίδιο το υλικό. Αυτός είναι ο λόγος για τον οποίο η γεωμετρία της βίδας αλλάζει τη θερμοκρασία τήξης ακόμα και όταν τα σημεία ρύθμισης δεν μετακινούνται.
Η βίδα μετράει και τη βολή. Περιστρέφεται για να πλαστικοποιηθεί, ανασύρεται καθώς το τήγμα συγκεντρώνεται μπροστά από το άκρο και μετά σταματά. Η απόσταση που ανασύρεται είναι το μέγεθος της βολής σας. Οποιοδήποτε τήγμα που διαρρέει προς τα πίσω κατά τη διάρκεια των πτήσεων ή πέρα από το δακτύλιο ελέγχου καταστρέφει αυτήν τη μέτρηση.
Τέλος, η βίδα εγχέεται. Σταματά να περιστρέφεται και κινείται προς τα εμπρός σαν έμβολο, αναγκάζοντας να λιώσει μέσα από το ακροφύσιο. Αυτός ο διπλός ρόλος, περιστρεφόμενος και παλινδρομικός, διαχωρίζει μια βίδα έγχυσης από μια βίδα εξώθησης.
Ο ρόλος του βαρελιού στη μεταφορά και τον περιορισμό της θερμότητας
Η κάννη είναι ένα δοχείο πίεσης ακριβείας με θερμαινόμενη οπή. Περιέχει πίεση έγχυσης, μεταφέρει θερμότητα από τις ταινίες στο πολυμερές και παρέχει το σκληρό τοίχωμα πάνω στο οποίο κόβει το υλικό η βίδα.
Η οπή του πρέπει να παραμένει στρογγυλή, ευθεία και διαστατικά σφιχτή. Όταν η οπή είναι υπερμεγέθη, το διάκενο μεταξύ της πτήσης της βίδας και του τοιχώματος της κάννης μεγαλώνει. Στη συνέχεια, το λιώσιμο διαρρέει προς τα πίσω κατά τη διάρκεια των πτήσεων αντί να κινείται προς τα εμπρός και ο ρυθμός πλαστικοποίησης πέφτει.
Η θέρμανση του βαρελιού είναι ζώνες, συνήθως τροφοδοσία, συμπίεση και μέτρηση, το καθένα με τον δικό του ελεγκτή και θερμοστοιχείο. Ένα παρασυρόμενο θερμοστοιχείο σε μια ζώνη μπορεί να μαγειρεύει υλικό για μήνες ενώ η οθόνη δείχνει κανονική.
Πώς η βίδα και η κάννη λειτουργούν μαζί ως σύστημα
Τα δύο μέρη λειτουργούν ως ταιριαστό ζεύγος και ο αριθμός που περιγράφει το ζεύγος είναιακτινωτό διάκενο: η μισή διαφορά μεταξύ της διαμέτρου της οπής της κάννης και της διαμέτρου πτήσης της βίδας.
Η απόσταση είναι μικρή από το σχεδιασμό. Ο εμπειρικός κανόνας της βιομηχανίας για ένα νέο σετ είναι περίπου 0,001 ίντσα διάκενου ανά πλευρά για κάθε ίντσα διαμέτρου βίδας. Σε μια βίδα 60 mm (περίπου 2,36 ιντσών), που προσγειώνεται κοντά στα 0,06 mm ανά πλευρά. Το σχέδιο κατασκευής σας είναι η αρχή και θα πρέπει πάντα να είναι ο αριθμός που ελέγχετε.
Αυτό το μικρό κενό κάνει πραγματική δουλειά. Αναγκάζει το πολυμερές να διατμηθεί στο τοίχωμα της κάννης αντί να γλιστρήσει. Διπλασιάζεται το διάκενο και η διάτμηση εξασθενεί, η τήξη επιβραδύνεται, η απόδοση πέφτει και το μηχάνημα προσπαθεί να αντισταθμίσει τη θερμότητα που δεν χρειάζεται.
Η αντικατάσταση ενός εξαρτήματος μόνο σπάνια διορθώνει ένα φθαρμένο ζευγάρι. Μια νέα βίδα μέσα σε μια φθαρμένη κάννη αποκαθιστά μόνο το μισό χαμένο διάκενο και η αναντιστοιχία φθείρει το νέο εξάρτημα πιο γρήγορα από όσο θα έπρεπε.
Ανατομία μιας βίδας χύτευσης με έγχυση
Μια τυπική βίδα έγχυσης χωρίζεται σε τρεις ζώνες συν ένα συγκρότημα μύτης. Κάθε ζώνη έχει μια δουλειά και κάθε μια αποτυγχάνει με τρόπο που μπορείτε να αναγνωρίσετε.
| Ζώνη | Βάθος καναλιού | Δουλειά | Πώς μοιάζει η αποτυχία |
|---|---|---|---|
| Τροφή | Βαθύς | Πάρτε σφαιρίδια, μεταφέρετέ τα προς τα εμπρός | Γεφύρωση, λιμοκτονία, ασταθής τροφή, ασυνεπής ανάκαμψη |
| Συμπίεση (μετάβαση) | ρηχά | Συμπυκνώστε και λιώστε το πολυμερές στο τοίχωμα της κάννης | Ατήξη, κακή ανάμειξη, αυτή η ζώνη φθείρεται πρώτη |
| Μέτρηση | Αβαθής | Ομογενοποιήστε και αντλήστε ένα σταθερό τήγμα | Διακύμανση βολής, αιχμές θερμοκρασίας |
| Συμβουλή και έλεγχος δακτύλιος | — | Σφράγιση έναντι της αντίστροφης ροής κατά την έγχυση | Μετατόπιση μεγέθους βολής, σύντομες βολές, απώλεια μαξιλαριού |
Ζώνη Τροφοδοσίας
Τα βαθιά κανάλια αρπάζουν τα σφαιρίδια από το λαιμό της χοάνης και τα μετακινούν προς τα εμπρός ως στερεά. Αυτή η ζώνη δεν λιώνει πολύ. Μεταφέρει.
Τα προβλήματα τροφοδοσίας μεταμφιέζονται ως προβλήματα τήξης. Εάν τα σφαιρίδια γεφυρωθούν στο λαιμό ή το τμήμα τροφοδοσίας είναι πολύ ζεστό και τα πέλλετ μαλακώσουν και κολλήσουν νωρίς, η βίδα λιμοκτονεί. Ο χρόνος αποθεραπείας μεταβάλλεται και ακολουθεί το μέγεθος του πλάνου. Ελέγξτε την ψύξη του λαιμού τροφοδοσίας προτού κατηγορήσετε τη γεωμετρία.
Ζώνη Συμπίεσης (Μετάβασης).
Το κανάλι γίνεται πιο ρηχό κατά μήκος αυτού του τμήματος. Αυτό το ρηχό πιέζει το πολυμερές πάνω στο ζεστό τοίχωμα της κάννης και δημιουργεί τη θερμότητα διάτμησης που κάνει την τήξη.
Η ζώνη συμπίεσης είναι όπου συγκεντρώνεται η φθορά. Η πίεση κορυφώνεται εδώ και τα λειαντικά πληρωτικά αλέθονται περισσότερο εδώ. Όταν μετράτε μια φθαρμένη βίδα, εδώ βρίσκετε πρώτα τους αριθμούς.
Ζώνη Μετρήσεων
Ρηχά κανάλια σταθερού βάθους ομογενοποιούν το τήγμα και το αντλούν προς τα εμπρός με σταθερή πίεση. Αυτή η ζώνη καθορίζει τη συνέπεια βολής σε βολή.
Η φθορά της ζώνης μέτρησης εμφανίζεται ως διακύμανση βολής και αύξηση της θερμοκρασίας τήξης στα ίδια σημεία ρύθμισης. Η βίδα δουλεύει πιο σκληρά για να μετακινήσει το ίδιο υλικό.
Βιδωτή μύτη, δακτύλιος ελέγχου & βαλβίδα αντεπιστροφής
Το συγκρότημα του δακτυλίου ελέγχου, που μερικές φορές ονομάζεται βαλβίδα αντεπιστροφής, αξίζει περισσότερη προσοχή από ό,τι παίρνει. Κάθεται στο άκρο της βίδας και κάνει μία δουλειά: κατά τη διάρκεια της έγχυσης σφραγίζει, έτσι το τήγμα πηγαίνει στο καλούπι αντί να επιστρέψει πάνω από τη βίδα.
Όταν σταματήσει να σφραγίζει, λαμβάνετε παραλλαγή μεγέθους λήψης, σύντομες λήψεις και ένα μαξιλάρι που εξαφανίζεται. Οι χυτευτές ξοδεύουν εβδομάδες προσαρμόζοντας την πίεση έγχυσης, τον χρόνο διατήρησης και τη θερμοκρασία κυνηγώντας αυτό. Τίποτα από αυτά δεν λειτουργεί, επειδή το τήγμα ξεφεύγει προς τα πίσω μετά από ένα φθαρμένο δαχτυλίδι.
Τρία σήματα δείχνουν συγκεκριμένα στον δακτύλιο ελέγχου. Το μαξιλάρι ποικίλλει από βολή σε λήψη αντί να παραμένει σταθερό. Το βάρος της βολής μετατοπίζεται ενώ το μηχάνημα αναφέρει κανονική ανάκαμψη. Και μια επαναλαμβανόμενη διαδικασία ξαφνικά γίνεται ακανόνιστη χωρίς αλλαγή στη ρητίνη ή τη ρύθμιση.
Παράμετροι γεωμετρίας βίδας κλειδιού
Τέσσερις αριθμοί περιγράφουν μια βίδα έγχυσης. Κατανοήστε τα και η προσφορά ενός προμηθευτή παύει να είναι μαύρο κουτί.
Αναλογία L/D: Ορισμός, τύπος και προτεινόμενες τιμές από τη ρητίνη
Αναλογία L/Dείναι το μήκος εργασίας της βίδας διαιρούμενο με την εξωτερική της διάμετρο. Μια βίδα 22 φορές μεγαλύτερη από ό,τι είναι φαρδύ έχει L/D 22:1. Ο τύπος απλώς διαιρείται με το L με το D και η αναλογία κλιμακώνεται με το μέγεθος: μια βίδα 50 mm στο 22:1 έχει μήκος εργασίας 1.100 mm.
Το L/D ελέγχει πόσο χώρο έχει η βίδα για να λιώσει, να αναμειχθεί και να ομογενοποιηθεί. Το Long δίνει μεγαλύτερη ικανότητα τήξης και καλύτερη ανάμειξη. Το μικρότερο δίνει λιγότερο χρόνο παραμονής, ο οποίος προστατεύει τις ευαίσθητες στη θερμότητα ρητίνες.
Οι βίδες έγχυσης έχουν μικρότερο μήκος από τις βίδες εξώθησης. Η βίδα προετοιμάζει μια βολή κάθε φορά αντί να αντλεί συνεχώς, και το υλικό κάθεται στην κάννη μεταξύ των βολών. ΣεΧύτευση με έγχυση αναλογίας L/DΣτην πράξη, οι περισσότερες μηχανές πέφτουν μεταξύ 18:1 και 25:1, με συχνότητα 20:1 έως 22:1 σε μηχανές γενικής χρήσης.
Οι ευαίσθητες στη θερμότητα ρητίνες όπως το PVC ευνοούν το κοντύτερο άκρο, έτσι το υλικό περνά λιγότερο χρόνο ζεστό. Τα πλαστικά μηχανικής που χρειάζονται ενδελεχή τήξη ευνοούν το μακρύτερο άκρο. Ο οδηγός αναλογίας L/D καλύπτει σε βάθος τις ανταλλαγές.
Λόγος συμπίεσης: Πώς επηρεάζει τη θερμότητα διάτμησης και την ποιότητα τήξης
Αναλογία συμπίεσηςσυγκρίνει το βάθος καναλιού στη ζώνη τροφοδοσίας με το βάθος καναλιού στη ζώνη μέτρησης. Μια βίδα με κανάλι τροφοδοσίας τρεις φορές πιο βαθιά από το κανάλι μέτρησής της έχει λόγο συμπίεσης 3:1.
Ο λόγος συμπίεσης καθορίζει πόσο σκληρά η βίδα δουλεύει το υλικό. Υψηλότερη συμπίεση σημαίνει περισσότερη διάτμηση, περισσότερη μηχανική θερμότητα και πιο επιθετική τήξη. Η χαμηλότερη συμπίεση μεταχειρίζεται το πολυμερές απαλά.
Ταιριάξτε το με τη ρητίνη, όχι με την προτίμηση για μεγαλύτερο αριθμό. Οι πολυολεφίνες χαμηλού ιξώδους χρειάζονται θετική διάτμηση για να λιώσουν καθαρά. Οι ευαίσθητες στη θερμότητα ρητίνες όπως το PVC, το PC και το POM αποικοδομούνται υπό διάτμηση, έτσι ώστε το PE να απομακρυνθεί. Ο οδηγός αναλογίας συμπίεσης λειτουργεί σε όλες τις περιοχές.
Βάθος πτήσης, πλάτος καναλιού και η επίδρασή τους στην έξοδο
Ο λόγος συμπίεσης είναι ένας λόγος και δύο βίδες με τον ίδιο λόγο μπορούν να συμπεριφέρονται διαφορετικά. Τα απόλυτα βάθη έχουν σημασία.
Ένα βαθύ κανάλι μέτρησης μετακινεί περισσότερο υλικό ανά περιστροφή, αυξάνοντας τον ρυθμό πλαστικοποίησης, αλλά αναμιγνύεται λιγότερο καλά και παρέχει λιγότερο ομοιόμορφο τήγμα. Ένα ρηχό κανάλι μέτρησης αναμειγνύεται καλύτερα και παρέχει πιο σταθερή θερμοκρασία, σε χαμηλότερη απόδοση ανά στροφή.
Το πλάτος πτήσης και η γωνία έλικας επηρεάζουν την απόδοση μεταφοράς και τη διάτμηση που βλέπει το υλικό κατά την προσγείωση. Αυτές είναι λεπτομέρειες σχεδίασης που καθορίζετε περιγράφοντας τη διαδικασία σας σε έναν σχεδιαστή βιδών, όχι αριθμοί που πρέπει να επιλέξετε από έναν πίνακα.
Σχέση διαμέτρου βίδας και μεγέθους βολής
Η διάμετρος βίδας καθορίζει την ικανότητα βολής του μηχανήματος. Μια μεγαλύτερη βίδα μετατοπίζει περισσότερο όγκο ανά χιλιοστό της διαδρομής προς τα εμπρός, επομένως προσφέρει μεγαλύτερη βολή.
Ο πρακτικός κανόνας είναι μια ζώνη άνεσης, όχι ένα σκληρό όριο. Εκτελέστε μια βολή που χρησιμοποιεί ένα μικρό κλάσμα της χωρητικότητας της κάννης και το υλικό κάθεται στην κάννη για πολύ καιρό, κινείται μέσα από τη θερμότητα και υποβαθμίζεται. Λειτουργήστε με σχεδόν πλήρη χωρητικότητα και χάνετε το μαξιλάρι που απαιτείται για σταθερή συσκευασία.
Οι περισσότεροι μορφοποιητές στοχεύουν σε μια βολή κάπου στη μέση του εύρος χρήσης της κάννης. Εάν το εξάρτημά σας βρίσκεται εκτός αυτής της ταινίας, η σωστή διόρθωση είναι μια διαφορετική διάμετρος βίδας, όχι μια σκληρότερη ρύθμιση του μηχανήματος.
Ακολουθεί ο δημοσιευμένος πίνακας διαστάσεων μας, ο οποίος δείχνει πώς η χωρητικότητα βολής παρακολουθεί το μέγεθος της βίδας και της κάννης σε όλο το εύρος που κατασκευάζουμε. Χρησιμοποιήστε το για να εντοπίσετε το μηχάνημά σας ή για να ελέγξετε τη διάμετρο που σας αναφέρει ένας προμηθευτής.
| Βολή (g) | Βίδα Ø × μήκος (mm) | Κάννη Ø × μήκος (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Δύο πράγματα να διαβάσετε από αυτό. Η ικανότητα βολής ανεβαίνει με διάμετρο, όπως απαιτεί η φυσική. Και η εξωτερική διάμετρος της κάννης μεγαλώνει μαζί του, γι' αυτό μια μεγαλύτερη βίδα δεν είναι ποτέ δωρεάν αναβάθμιση: είναι διαφορετική κατηγορία μεγέθους μηχανής.
Τύποι βιδών χύτευσης με έγχυση: Ποια χρειάζεστε;
Πέντε οικογένειες βιδών καλύπτουν σχεδόν κάθε εφαρμογή έγχυσης. Το σωστό εξαρτάται από τη ρητίνη σας και από το τι απαιτεί το μέρος σας.
| Τύπος βίδας | Τι κάνει | Το καλύτερο για | Αδυναμία |
|---|---|---|---|
| Γενικός σκοπός (GP) | Ενιαία πτήση, τρεις τυπικές ζώνες | PE, PP, PS, ABS, οι περισσότερες ρητίνες εμπορευμάτων | Συμβιβαστική γεωμετρία. παλεύει με απαιτητικές ρητίνες |
| Εμπόδιο | Η δεύτερη πτήση χωρίζει το συμπαγές κρεβάτι από την πισίνα τήξης | Καλύτερη τήξη, υψηλότερη απόδοση, εξαρτήματα ευαίσθητα στο λιώσιμο | Κοστίζει περισσότερο? υπερβολή στις εύκολες ρητίνες |
| Ανάμιξη / ανάμειξη | Προσθέτει τμήματα ανάμειξης Maddock ή pin | Έγχρωμη κύρια παρτίδα, γεμισμένες ενώσεις, εξαρτήματα ευαίσθητα στις ραβδώσεις | Επιπλέον διάτμηση; λάθος για τις θερμοευαίσθητες ρητίνες |
| Αεριζόμενο (δύο σταδίων) | Η ζώνη αποσυμπίεσης και η θύρα εξαερισμού απομακρύνουν τα πτητικά | Υγροσκοπικές ρητίνες όπου η ξήρανση δεν είναι πρακτική | Συγκρότημα; ο εξαερισμός μπορεί να κάνει σάλια εάν δεν ταιριάζει |
| Ειδικό για PVC | Χαμηλή συμπίεση, γυαλισμένες επιφάνειες, χωρίς νεκρά σημεία | Άκαμπτο και εύκαμπτο PVC | Σκοπός κατασκευής? όχι μια βίδα γενικής χρήσης |
Βίδα γενικής χρήσης (GP): Πιο κοινή, καλύτερη για;
Η βίδα GP είναι ένας συμβιβασμός και καλός. Τρέχει αποδεκτά PE, PP, PS και ABS, το οποίο καλύπτει το μεγαλύτερο μέρος της χύτευσης εμπορευμάτων. Οι κατασκευαστές μηχανημάτων το αποστέλλουν στάνταρ επειδή είναι η πιο ασφαλής προεπιλογή όταν δεν ξέρουν τι θα εκτελέσετε.
Ο συμβιβασμός σας κοστίζει όταν η ρητίνη γίνεται απαιτητική. Μια βίδα GP σε νάιλον γεμάτο γυαλί φθείρεται γρήγορα. Μια βίδα GP σε άκαμπτο PVC υποβαθμίζει το υλικό. Μια βίδα GP που πιέζεται για μέγιστη απόδοση σε ένα τμήμα λεπτού τοιχώματος αποδίδει ατήξη. Όταν κάποιο από αυτά περιγράφει τη διαδικασία σας, μια ειδικά κατασκευασμένη βίδα πληρώνει για τον εαυτό της μόνο σε σκραπ.
Βίδα φραγμού: Καλύτερος διαχωρισμός τήξης και ομοιογένεια
Μια βίδα φραγμού προσθέτει μια δεύτερη πτήση μέσω της ζώνης τήξης. Αυτή η πτήση διαχωρίζει φυσικά τα εναπομείναντα στερεά σφαιρίδια από το τήγμα που έχει ήδη σχηματιστεί και κρατά τα στερεά πιεσμένα στο ζεστό τοίχωμα του βαρελιού όπου συνεχίζουν να λιώνουν.
Χωρίς φράγμα, τα στερεά σωματίδια κρύβονται μέσα στη δεξαμενή τήγματος, μονωμένα από τον τοίχο, και μπορούν να επιβιώσουν στο ακροφύσιο ως μη λιωμένα. Με ένα, η τήξη τελειώνει πιο ολοκληρωμένα και πιο σταθερά.
Η απόδοση είναι η καλύτερη ομοιομορφία τήγματος στην ίδια ή υψηλότερη απόδοση, η οποία εμφανίζεται ως λιγότερα unmelts, πιο αυστηρός έλεγχος βολής και ένα ευρύτερο παράθυρο διεργασίας. Μορφοποιητές που διαθέτουν συσκευασίες λεπτού τοιχώματος, οπτικά εξαρτήματα ή οτιδήποτε δεν είναι ευαίσθητο στο λιώσιμο θα πρέπει να ζητήσουν ένα με το όνομά τους.
Βίδα ανάμειξης / σύνθεσης: Για γεμισμένα και έγχρωμα υλικά Masterbatch
Οι βίδες ανάμειξης προσθέτουν ένα ειδικό τμήμα ανάμειξης, συνήθως κοντά στο άκρο. Τα τμήματα Maddock (αυλακωτοί) εξαναγκάζουν το λιώσιμο μέσα από στενά κενά, διασπώντας άλυτα σωματίδια με διάτμηση. Οι μίκτες καρφίτσας χωρίζουν και ανασυνδυάζουν τη ροή, κατανέμοντας χρώμα και πληρωτικό.
Χρησιμοποιήστε ένα όταν οι χρωματικές λωρίδες είναι πρόβλημα ποιότητας, όταν η διασπορά της κύριας παρτίδας έχει σημασία ή όταν η διανομή πληρωτικού αυξάνει την απόδοση μερών. Η αντιστάθμιση είναι η προστιθέμενη διάτμηση, η οποία καθιστά την ανάμειξη τμημάτων λανθασμένη επιλογή για ευαίσθητες στη θερμότητα ρητίνες που είναι ήδη κοντά στο όριο αποδόμησής τους.
Βίδα αερισμού / απαερίωσης: Για υγροσκοπικές ρητίνες
Μια εξαεριζόμενη βίδα κινείται σε δύο στάδια. Το πρώτο στάδιο λιώνει, μετά το κανάλι βαθαίνει απότομα, ρίχνοντας την πίεση τήγματος κοντά στο μηδέν σε μια θύρα εξαερισμού που κόβεται στην κάννη. Η υγρασία και τα πτητικά διαφεύγουν εκεί, συχνά υπό κενό. Στη συνέχεια, το δεύτερο στάδιο επαναπιέζει το τήγμα για ένεση.
Αυτό λειτουργεί για υγροσκοπικές ρητίνες όπου η ξήρανση είναι μη πρακτική ή αναξιόπιστη. Ενέχει επίσης κίνδυνο: εάν τα δύο στάδια δεν ταιριάζουν, το τήγμα σπρώχνει έξω από τη θύρα εξαερισμού αντί για αέριο. Μια βίδα αερισμού και μια αεριζόμενη κάννη πρέπει να σχεδιάζονται μαζί, γι' αυτό καθορίζονται ως σετ και δεν τοποθετούνται τυχαία.
Σχεδιασμός βίδας ειδικά για PVC: Γιατί οι τυπικές βίδες αποτυγχάνουν με το PVC
Το άκαμπτο PVC τιμωρεί μια τυπική βίδα με δύο τρόπους ταυτόχρονα. Αποσυντίθεται υπό διάτμηση, απελευθερώνοντας υδροχλώριο, το οποίο στη συνέχεια διαβρώνει τον χάλυβα στον οποίο κάθεται. Η ζημιά ξεκινά πριν ο χειριστής δει κάποιο ελάττωμα.
Μια βίδα PVC απαντά και στις δύο απειλές. Η χαμηλή συμπίεση διατηρεί την διάτμηση ήπια. Οι γυαλισμένες επιφάνειες και η γεωμετρία χωρίς νεκρά σημεία εμποδίζουν το στάσιμο και το μαγείρεμα του υλικού. Το σετ χρειάζεται σχεδόν πάντα αντοχή στη διάβρωση στην επιφανειακή επεξεργασία, όχι μόνο αντοχή στη φθορά. ΜαςΒιδωτός οδηγός κάννης PVCκαλύπτει τη χημεία, και μαςκωνικές δίδυμες βίδεςσερβίρετε PVC στην πλευρά της εξώθησης.
Πώς να επιλέξετε τη σωστή βιδωτή κάννη για τη ρητίνη σας
Η επιλογή ρητίνης οδηγεί κάθε άλλη απόφαση στη σελίδα: γεωμετρία, χάλυβας και επιφάνεια. Διαβάστε τον πίνακα και μετά διαβάστε τις σημειώσεις κάτω από αυτόν, γιατί οι σημειώσεις φέρουν τις προειδοποιήσεις.
| Ρητίνη | Τυπικό L/D | Τυπική αναλογία συμπίεσης | Τύπος βίδας | Ειδικές σημειώσεις |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP ή εμπόδιο | Επιεικής. Χρειάζεται θετική διάτμηση για να λιώσει καθαρά |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Χαμηλό ιξώδες, λιώνει εύκολα. Απαλή ανάμειξη στα HIPS |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP ή εμπόδιο | Αμορφος. Παρακολουθήστε τη θερμότητα διάτμησης, οι ραβδώσεις εμφανίζονται εύκολα |
| Η/Υ και πλαστικά μηχανικής | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Φράγμα ή GP, χαμηλή διάτμηση | Υψηλή θερμοκρασία τήξης, στενό παράθυρο. Μεγαλύτερο L/D, ήπια συμπίεση |
| PVC άκαμπτο | 18:1 – 20:1 | 1,6:1 – 2,5:1 | Ειδικό για PVC | Η αντίσταση στη διάβρωση δεν είναι προαιρετική. Σύντομος χρόνος παραμονής |
| PVC εύκαμπτο | 18:1 – 20:1 | 2,0:1 – 2,8:1 | Ειδικό για PVC | Περισσότερο συγχωρητικό παρά άκαμπτο, ακόμα διαβρωτικό |
| PET (προφόρμα) | 20:1 – 24:1 | Χαμηλή, ακριβής μέτρηση | PET κατασκευασμένο για το σκοπό | Στεγνώστε το ή υποβαθμίστε το. Χαμηλή διάτμηση, ελάχιστη κατοικία, γυαλισμένες επιφάνειες |
| POM (ακετάλη) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, χαμηλή διάτμηση | Υποβαθμίζεται απότομα εάν υπερθερμανθεί. Ακριβής έλεγχος θερμοκρασίας |
| Γυάλινο / λειαντικό | Ανά ρητίνη βάσης | Ανά ρητίνη βάσης | Τύπος βάσης + σκληρή επιφάνεια | Η γεωμετρία ακολουθεί τη ρητίνη βάσης. Οεπιφάνειαείναι αυτό που αλλάζει: πηγαίνετε διμεταλλικά |
Πώς να χρησιμοποιήσετε αυτόν τον πίνακα:Αυτά είναι τυπικά δημοσιευμένα εύρη και σημεία εκκίνησης, όχι προδιαγραφές. Το μηχάνημά σας, ο βαθμός σας, το μέρος σας και η έξοδος σας αλλάζουν τους αριθμούς. Ένας σχεδιαστής βιδών επιβεβαιώνει την τελική γεωμετρία σε σχέση με την πραγματική σας διαδικασία. Ποτέ μην παραγγέλνετε από ένα γενικό τραπέζι χωρίς αυτή τη συνομιλία.
PP και PE: Ημι-κρυσταλλική, Μέτρια διάτμηση
Οι πολυολεφίνες είναι η εύκολη περίπτωση. Ανέχονται τη διάτμηση, λιώνουν σε ένα ευρύ παράθυρο και συγχωρούν μια βίδα GP. Η μέτρια έως υψηλότερη συμπίεση λειτουργεί καλά, επειδή αυτές οι ρητίνες χαμηλού ιξώδους χρειάζονται θετική διάτμηση για να λιώσουν καθαρά αντί να γλιστρήσουν μέσα από τη μισολιωμένη.
Πιέστε δυνατά την έξοδο σε λεπτά τοιχώματα και μια βίδα φραγμού κερδίζει το κόστος της παρέχοντας ένα πιο πλήρες τήγμα με την ίδια ταχύτητα.
ABS και PS: Amorphous, Watch the Shear Heat
Οι άμορφες ρητίνες μαλακώνουν σε ένα εύρος τιμών αντί να λιώνουν σε αιχμηρό σημείο. Το PS λειτουργεί σε χαμηλή συμπίεση γιατί λιώνει τόσο εύκολα. Το ABS χρειάζεται περισσότερη φροντίδα: εμφανίζει ραβδώσεις και γρατζουνιές όταν υποβαθμίζεται, και η θερμότητα διάτμησης είναι συνήθως ο λόγος.
Εάν τα εξαρτήματα ABS έχουν ραβδώσεις και οι τιμές ρύθμισης φαίνονται σωστές, υποψιαστείτε τη διάτμηση πριν υποψιαστείτε το στεγνωτήριο. Μια επιθετική αναλογία συμπίεσης σε μια ευαίσθητη στη θερμότητα άμορφη ρητίνη παράγει τα δικά της ελαττώματα.
PC και Μηχανικά Πλαστικά: Υψηλή θερμοκρασία, Μεγαλύτερο L/D
Το PC, το νάιλον, το PBT και οι συγγενείς τους λιώνουν και υποβαθμίζονται πολύ πάνω από αυτό. Χρειάζονται ενδελεχή τήξη, κάτι που συνηγορεί για μεγαλύτερο L/D, αλλά τιμωρούν και τον χρόνο παραμονής, ο οποίος υποστηρίζει τη διατήρηση του τήγματος σε ένα μεγάλο βαρέλι.
Η ανάλυση είναι μεγαλύτερη L/D με ήπια συμπίεση και σωστό μέγεθος λήψης. Λάθος μέγεθος λήψης στον υπολογιστή και το υλικό κυκλώνει μέσα από τη θερμότητα μέχρι να κιτρινίσει, ανεξάρτητα από το πόσο καλή είναι η βίδα.
PVC άκαμπτο και εύκαμπτο: κρίσιμη αντίσταση στη διάβρωση
Όλα τα παραπάνω σχετικά με το PVC ισχύουν για την επιλογή. Το άκαμπτο PVC βρίσκεται στο χαμηλό άκρο τόσο του L/D όσο και της συμπίεσης, επειδή ο χρόνος και η διάτμηση είναι και οι δύο εχθροί. Η επιφανειακή επεξεργασία πρέπει να ανθίσταται στη διάβρωση, όχι μόνο στην τριβή, και αυτό αλλάζει την επιλογή κράματος μέσα σε ένα διμεταλλικό βαρέλι.
PET και POM: Χαμηλή διάτμηση, ακριβής έλεγχος θερμοκρασίας
Το PET είναι υγροσκοπικό. Το νερό στο τήγμα υδρολύει τις πολυμερείς αλυσίδες, μειώνει το εγγενές ιξώδες και αφήνει τα προσχηματισμένα εύθραυστα και θολά ενώ το μηχάνημα φαίνεται σαν να λειτουργεί καλά. Στεγνώστε τη ρητίνη σωστά, τρέξτε σε χαμηλή διάτμηση, διατηρήστε την παραμονή σύντομη και καθορίστε γυαλισμένες επιφάνειες ώστε να μην σχηματίζονται εναποθέσεις.
Το POM ανέχεται τη συνηθισμένη συμπίεση αλλά αποδομείται απότομα όταν υπερθερμαίνεται και τα προϊόντα αποδόμησής του είναι επικίνδυνα. Ο έλεγχος της θερμοκρασίας και η πειθαρχία του χρόνου παραμονής έχουν μεγαλύτερη σημασία από την έξυπνη γεωμετρία.
Υλικά γεμάτα γυαλί και λειαντικά: Η σειρά 30%.
Εδώ είναι ο πιο ξεκάθαρος κανόνας στη σελίδα, και είναι αριθμός, όχι συναίσθημα.Γυάλινες ίνες έως 30%: ένα νιτρωμένο σετ 38CrMoAlA το χειρίζεται.Κατασκευάζουμε και βαθμολογούμε τις νιτρωμένες βίδες έγχυσης για αυτό ακριβώς, σβήνουμε και σκληρύνουμε και στη συνέχεια νιτρώνονται με αέριο σε θήκη 0,5–0,8 mm στα 950–1050 HV.
Πάνω από 30% γυαλί, ή με ορυκτό πληρωτικό και επιβραδυντικό φλόγας από πάνω, η επιφάνεια πρέπει να αλλάξει.Η νιτρωμένη θήκη είναι ένα στρώμα διάχυσης και το λειαντικό πληρωτικό το κόβει πολύ νωρίτερα από ό,τι αξίζει ο χάλυβας από κάτω.
Τότε είναι που αδιμεταλλική βιδωτή κάννηπαύει να είναι αναβάθμιση και γίνεται η σωστή προδιαγραφή: το σκληρό κράμα ψέκασε όλο τον κύκλο γύρω από τη ζώνη φθοράς της οπής, ανεβάζοντας την εσωτερική σκληρότητα στα 62 HRC. Η γεωμετρία εξακολουθεί να ακολουθεί τη ρητίνη βάσης. Αλλάζει μόνο η επιφάνεια. Μαςδιμεταλλικός έναντι νιτρωμένου οδηγούλειτουργεί μέσω της λογικής του κόστους.
Τύποι βαρελιών, υλικά και επεξεργασίες επιφανειών
Το βαρέλι δεν αστοχεί δραματικά. Ανοίγει, αθόρυβα, και παίρνει την έξοδο σας μαζί του. Το υλικό και η επιφάνεια αποφασίζουν πόσο χρόνο χρειάζεται.
Τυπικό βαρέλι από νιτρωμένο χάλυβα: Εφαρμογές και όρια
Η νιτρίωση διαχέει το άζωτο στην επιφάνεια του χάλυβα, σχηματίζοντας μια σκληρή θήκη. Νιτρίζουμε με αέριο τις βίδες έγχυσης 38CrMoAlA στους 500–560 °C, δημιουργώντας ένα στρώμα νιτριδίου πάχους 0,5–0,8 mm στα 950–1050 HV. Αυτό αυξάνει την αντίσταση στη φθορά κατά 30-40% σε σχέση με τον ακατέργαστο χάλυβα.
Ο χάλυβας βάσης σβήνει και σκληρύνεται πρώτα, γεγονός που αυξάνει την αντίσταση στη διάτμηση κατά 50% από μόνο του. Μαζί, αυτά τα δύο βήματα δίνουν διάρκεια ζωής περίπου 10.000–20.000 ωρών σε μη διαβρωτικές ρητίνες όπως PE και PP.
Το όριο του είναι το βάθος της θήκης. Μόλις η τριβή διαπεράσει το νιτρωμένο στρώμα, ο μαλακότερος πυρήνας από κάτω φθείρεται γρήγορα. Αξιολογούμε τις βίδες έγχυσης με νιτρίδιο για ενώσεις ενισχυμένες με ίνες γυαλιού έως και 30% (για παράδειγμα, PA συν ίνες γυαλιού). Πάνω από αυτό, ή σε διαβρωτικές ρητίνες, η νιτρωμένη θήκη είναι ασύμμετρη και η επιφάνεια πρέπει να αλλάξει.
Διμεταλλικό βαρέλι: Κατασκευή, κόστος και πότε αποδίδει
Μια διμεταλλική κάννη διατηρεί ένα σώμα από κράμα-χάλυβα και συγχωνεύει ένα ξεχωριστό κράμα φθοράς στην οπή. Στις κάννες μας ψεκάζουμε σκληρό κράμα γύρω από τον πλήρη κύκλο της ζώνης φθοράς της οπής, φέρνοντας την εσωτερική σκληρότητα στα 62 HRC.
Αυτό είναι ένα διαφορετικό είδος προστασίας από τη νιτρίωση. Μια νιτρωμένη θήκη είναι ένα στρώμα διάχυσης που μετράται σε κλάσματα του χιλιοστού. Μια οπή με ψεκασμό ή τηγμένο κράμα είναι ένα στρώμα διαφορετικού μετάλλου και το λειαντικό πληρωτικό πρέπει να περάσει από όλο αυτό.
Το κράμα επιλέγεται για την απειλή. Οι πλούσιες σε καρβίδια και οι επιφάνειες από καρβίδιο βολφραμίου αντιστέκονται στην τριβή από γυαλί και ορυκτά πληρωτικά. Τα κράματα που φέρουν νικέλιο αντιστέκονται στη διάβρωση από το PVC και τις επιβραδυντικές φλόγας ενώσεις. Επιλέξτε λάθος κράμα και έχετε πληρώσει για ένα διμεταλλικό βαρέλι που λύνει το λάθος πρόβλημα.
Αποδίδει κάθε φορά που η τροφοδοσία σας είναι λειαντική ή διαβρωτική. Η αριθμητική είναι απλή: εάν ένα διμεταλλικό σετ διαρκεί πολλές φορές όσο ένα νιτρωμένο στο υλικό σας, η υψηλότερη τιμή αγοράς διαιρείται σε χαμηλότερο κόστος ανά έτος, προτού μετρήσετε τα σκραπ και τον χρόνο διακοπής που αποφεύγετε.
Segmented vs Monolithic Barrel: Flexibility vs Precision
Ένα μονολιθικό (μονοκόμματο) βαρέλι κατασκευάζεται από ένα μόνο σώμα. Διατηρεί την ευθύτητα και την ομοκεντρικότητα καλύτερα και είναι ο κανόνας για χύτευση με έγχυση, όπου η ακρίβεια οδηγεί τη συνοχή της βολής.
Οι τμηματικές κάννες βιδώνονται μεταξύ τους από τμήματα, γεγονός που επιτρέπει την αντικατάσταση ενός φθαρμένου τμήματος χωρίς να απορρίπτεται ολόκληρη η κάννη και επιτρέπει στις θυρίδες εξαερισμού να τοποθετούνται με ευελιξία. Το εμπόριο είναι η ευθυγράμμιση: κάθε άρθρωση είναι μια ευκαιρία για κακή ευθυγράμμιση και οι μηχανές έγχυσης είναι λιγότερο επιεικές γι' αυτό από τους εξωθητήρες σύνθεσης.
Ο βασικός χάλυβας και οι επιλογές επιφάνειας που βρίσκονται πάνω του
38CrMoAlAείναι ο χάλυβας βάσης από τον οποίο επεξεργαζόμαστε τις βίδες έγχυσης και είναι η προεπιλογή του κλάδου για κάποιο λόγο. Η χημεία του χρωμίου-μολυβδαινίου-αλουμινίου έχει σχεδιαστεί για ενάζωτο: το αλουμίνιο σχηματίζει σκληρά, σταθερά νιτρίδια στη θήκη, ενώ ο πυρήνας παραμένει σκληρός.
Ο χάλυβας βάσης φέρει το μηχανικό φορτίο. Η επιφάνεια που βρίσκεται πάνω της παίρνει τη φθορά, και εκεί βρίσκεται η πραγματική επιλογή. Ως ακατασκευαστής βιδωτής κάννηςπαρέχουμε το πλήρες φάσμα επιφανειών και το καθένα απαντά σε διαφορετική απειλή:
- Εναζώτωση— Στρώση 0,5–0,8 mm σε 950–1050 HV. Καθαρές ρητίνες, ίνες γυαλιού έως 30%.
- Διμεταλλική επιφάνεια— σκληρό κράμα λιωμένο γύρω από τη ζώνη φθοράς της οπής, οπή έως 62 HRC. Λειαντική και διαβρωτική λειτουργία.
- Ψεκασμός καρβιδίου βολφραμίου— για τις πιο σκληρές θήκες απόξεσης.
- Επιχρωμίωση— μια λεία, φιλική προς την απελευθέρωση επιφάνεια. Βοηθά στις αλλαγές χρώματος και στο κόλλημα, όχι σε βαριά τριβή.
- Ανοξείδωτο ατσάλι— όταν η αντίσταση στη διάβρωση ή η καθαρότητα του υλικού οδηγεί στην απαίτηση παρά στη φθορά.
Ο οδηγός υλικών βιδωτής κάννης συγκρίνει πλήρως τους βασικούς χάλυβες.
Σύγκριση Επεξεργασιών Επιφανείας
| Υλικό / επεξεργασία | Σκληρότητα | Αντοχή στη φθορά | Αντοχή στη διάβρωση | Το καλύτερο για |
|---|---|---|---|---|
| 38CrMoAlA, νιτρωμένο | 950–1050 HV, στρώμα 0,5–0,8 mm | Καλός | Μέτριος | PE, PP, PS, ABS; ίνες γυαλιού έως και 30%. Η οικονομική προεπιλογή |
| Διμεταλλική επιφάνεια | Διάτρηση έως 62 HRC | Εξοχος | Καλός | Γυαλί με γέμιση άνω του 30%, γεμιστό με ορυκτά, άλεσμα, λειαντική δράση |
| Ψεκασμός καρβιδίου βολφραμίου | Πολύ ψηλά | Εξοχος | Καλός | Οι πιο σκληρές θήκες απόξεσης |
| Επιφάνεια κράματος με βάση το νικέλιο | Επιλεγμένο ανά σκεύασμα | Καλός | Εξοχος | PVC, φθοροπολυμερή, επιβραδυντικά φλόγας |
| Σκληρή επιχρωμίωση | Σκληρό, πολύ λεπτό | Μέτριος | Καλός | Ομαλή απελευθέρωση, ευκολότερες αλλαγές χρώματος, αντικολλητικό |
| Ανοξείδωτο ατσάλι | Ανά βαθμό | Μέτριος | Εξοχος | Εφαρμογές από διάβρωση ή καθαρότητα |
Καθορίστε την επιφάνεια για την πιο βρώμικη τροφοδοσία που θα τρέχει η γραμμή και όχι την πιο καθαρή. Ο καθορισμός για την καθαρή θήκη είναι ο πιο συνηθισμένος τρόπος με τον οποίο ένα νέο σύνολο πεθαίνει νωρίς.
Συντήρηση: Πώς να λαμβάνετε κάθε ώρα που μπορεί να προσφέρει το σετ
Η συντήρηση δεν αντιστρέφει τη φθορά. Σας εμποδίζει να προσθέσετε τη φθορά που μπορεί να αποφευχθεί πάνω από την αναπόφευκτη φθορά και σας δίνει τα δεδομένα για να σχεδιάσετε την αντικατάσταση αντί να αντιδράσετε σε αυτήν.
Λίστα ελέγχου ρουτίνας επιθεώρησης
| Συχνότητα | Τι να ελέγξετε | Γιατί |
|---|---|---|
| Κάθε βάρδια | Θερμοκρασία τήξης έναντι κανονικής, χρόνος ανάκτησης, συνοχή μαξιλαριού, φορτίο κινητήρα | Αυτά παρασύρονται πριν εμφανιστούν ελαττώματα |
| Κάθε αλλαγή υλικού ή χρώματος | Εκκαθάριση πλήρως. επιθεωρήστε τον καθαρισμό για μαύρες κηλίδες ή υποβαθμισμένο υλικό | Οι κηλίδες σημαίνουν νεκρά σημεία ή υποβάθμιση κάπου |
| Μηνιαίος | Επαληθεύστε τα θερμοστοιχεία και τις ζώνες θέρμανσης. ελέγξτε την ψύξη τροφοδοσίας | Ένας παρασυρόμενος αισθητήρας μαγειρεύει το υλικό για μήνες απαρατήρητο |
| Όποτε η βίδα είναι έξω | Μετρήστε το OD πτήσης και το αναγνωριστικό οπής κάννης σε σημειωμένες θέσεις. επιθεωρήστε τον δακτύλιο ελέγχου | Η βίδα έχει ήδη βγει. Δέκα λεπτά μέτρησης είναι δωρεάν δεδομένα |
| Τουλάχιστον ετησίως (λειαντική ή διαβρωτική λειτουργία) | Προγραμματισμένη έλξη: μέτρηση πλήρους φθοράς, έλεγχος ευθυγράμμισης, καταγραφή των ενδείξεων | Το γέμισμα, το PVC και η επανατριβή φθείρει τα σετ πολύ πιο γρήγορα από την καθαρή ρητίνη |
Σωστή διαδικασία καθαρισμού κατά την αλλαγή ρητινών ή χρωμάτων
Εκκαθάριση πριν από κάθε στάση και κάθε αλλαγή, χωρίς εξαιρέσεις για πολυάσχολες μέρες. Το υλικό που αφήνεται να κρυώσει μέσα στο βαρέλι αποσυντίθεται, ψήνεται στις επιφάνειες και επιστρέφει αργότερα ως μαύρες κηλίδες στο τμήμα του πελάτη.
Χρησιμοποιήστε μια εμπορική ένωση καθαρισμού για αλλαγές χρώματος, για τερματισμό λειτουργίας και πριν μεταβείτε σε ένα ευαίσθητο στη θερμότητα πολυμερές. Το Virgin PE ή PP χειρίζεται τις συνήθεις μεταβάσεις μεταξύ συμβατών υλικών. Οι ρητίνες υψηλής θερμοκρασίας όπως το PC και το PMMA κρατούν πιο σκληρά και χρειάζονται πιο επιθετικό καθαρισμό.
Εκκαθάριση πριν την απενεργοποίηση, όχι μόνο πριν την εκκίνηση. Αυτό που αφήνετε σε ένα βαρέλι ψύξης γίνεται το πρόβλημα που αντιμετωπίζετε στην επόμενη εκκίνηση.
Πώς να μετρήσετε το διάκενο από τη βίδα στην κάννη
Αυτή είναι η μέτρηση που μετατρέπει τη γνώμη σε πραγματικότητα και τα περισσότερα καταστήματα την παρακάμπτουν.
- Τραβήξτε και καθαρίστε τη βίδα.Ζεστό, με ορειχάλκινα ή χάλκινα εργαλεία. Ποτέ μη ξύστρες από χάλυβα, που κόβουν την επεξεργασμένη επιφάνεια από την οποία εξαρτάται η βίδα.
- Σημειώστε τις θέσεις μέτρησηςκατά μήκος εργασίας: τροφοδοσία, μετάβαση και μέτρηση τουλάχιστον.
- Μετρήστε το OD της πτήσηςμε ένα εξωτερικό μικρόμετρο σε κάθε θέση, λαμβάνοντας μετρήσεις σε πολλά σημεία γύρω από την περιφέρεια για να πιάσει ανομοιόμορφη φθορά.
- Μετρήστε το αναγνωριστικό της οπής κάννηςμε μετρητή οπής σε αντίστοιχες θέσεις και βάθη.
- Υπολογίστε την ακτινική απόσταση:αφαιρέστε το OD πτήσης από το αναγνωριστικό της οπής και διαιρέστε με δύο.
- Συγκρίνετε με το σχέδιο κατασκευήςκαι καταγράψτε κάθε ανάγνωση με την ημερομηνία και τις ώρες εκτέλεσης.
Ερμηνεύστε το αποτέλεσμα με βάση το αρχικό διάκενο και όχι με έναν γενικό αριθμό. Ένας χρήσιμος κανόνας καταστήματος: όταν η απόσταση έχει αυξηθεί περίπου στο διπλάσιο της αξίας κατασκευής ή όταν η απόδοση έχει μειωθεί αισθητά με την ίδια ταχύτητα βίδας, ξεκινήστε να σχεδιάζετε την αντικατάσταση. Ο οδηγός μέτρησης βήμα προς βήμα καλύπτει τη μέθοδο με πλήρη λεπτομέρεια.
Πρόγραμμα Καθαρισμού και Τύποι Ενώσεων Καθαρισμού
Ταιριάξτε το σύνθετο με την εργασία. Μηχανικό (χωρίς λειαντικά) απολέπιση καθαρισμού με υψηλό ιξώδες. Οι χημικές εκκαθαρίσεις επιτίθενται σε υποβαθμισμένο υλικό και άνθρακα. Οι αφρώδεις εκκαθαρίσεις επεκτείνονται για να φτάσουν σε νεκρά σημεία που χάνει η στρωτή ροή.
Τα διαστήματα βαθύ καθαρισμού εξαρτώνται από τη ρητίνη. Τα πολυμερή υψηλής θερμοκρασίας παράγουν άνθρακα πιο γρήγορα και χρειάζονται συχνότερο βαθύ καθαρισμό. Ό,τι κι αν τρέχετε, κρατήστε το μεσοδιάστημα σε ένα πρόγραμμα αντί να περιμένετε μαύρες κηλίδες να το προγραμματίσουν για εσάς.
Πότε να επισκευαστεί vs Πότε να αντικατασταθεί
Συγκρίνετε το κόστος ανά έτος υπηρεσίας, όχι τις δύο ετικέτες τιμών. Μια ανακατασκευή που κοστίζει το μισό αλλά επιστρέφει το ένα τρίτο των ετών είναι η ακριβή επιλογή.
Η επισκευή γέρνει δεξιάόταν η φθορά είναι διαστάσεων και μέτρια, το βασικό μέταλλο είναι υγιές, αυτή είναι η πρώτη ανακατασκευή και η γεωμετρία εξακολουθεί να ταιριάζει στη ρητίνη σας.
Η αντικατάσταση γέρνει δεξιάόταν η διάβρωση έχει υποχωρήσει βαθιά, όταν η βίδα έχει ήδη ξαναχτιστεί στο παρελθόν, όταν το υλικό σας άλλαξε και η παλιά γεωμετρία δεν ταιριάζει πλέον ή όταν το σετ είναι κοινό μέγεθος του οποίου η τιμή αντικατάστασης πλησιάζει την τιμή επισκευής.
Ο οδηγός επισκευής έναντι αντικατάστασης παρουσιάζει τον πλήρη πίνακα αποφάσεων.
Σωστή αποθήκευση και χειρισμός ανταλλακτικών βιδωτών καννών
Ένα εφεδρικό σετ είναι χρήσιμο μόνο εάν είναι ίσιο και καθαρό όταν το χρειάζεστε. Αποθηκεύστε τις βίδες οριζόντια με στήριγμα σε όλο το μήκος, μην ακουμπώντας ποτέ στο άκρο. Καλύψτε τα από τη σκουριά, κρατήστε τα καλυμμένα και κρατήστε το φύλλο προδιαγραφών και τα στοιχεία μετρημένης σκληρότητας με το εξάρτημα.
Η στρατηγική περιστροφής εφεδρικών σεταξίζει περισσότερο από οποιαδήποτε χρέωση επιτάχυνσης και σχεδόν κανένας προμηθευτής δεν θα σας το πει αυτό. Αγοράστε το ανταλλακτικό πριν αποτύχει το τρέχον σετ. Εκτελέστε το νέο σετ, στείλτε το παλιό για ανακατασκευή όσο συνεχίζεται η παραγωγή και κρατήστε το ανακατασκευασμένο σετ στο ράφι ως εφεδρικό.
Τώρα έχετε μια εναλλαγή με μηδενικό απρογραμμάτιστο χρόνο διακοπής λειτουργίας και κάθε μελλοντική αντικατάσταση γίνεται στο πρόγραμμά σας αντί στις 2 π.μ. το Σάββατο. Η στρατηγική κοστίζει ένα σύνολο κεφαλαίου κίνησης και το αποπληρώνει την πρώτη φορά που δεν συμβαίνει ανάλυση.
Είναι η διαδικασία ή η μηχανή; Μια πύλη απόφασης
Εδώ είναι η ενότητα που δεν γράφει κανένας ανταγωνιστής και θα σας εξοικονομήσει περισσότερο χρόνο από τον υπόλοιπο οδηγό μαζί.
Όταν εμφανίζεται ένα ελάττωμα καλουπώματος, οι περισσότερες ομάδες αναζητούν τις ρυθμίσεις του μηχανήματος. Θερμοκρασία, αντίθλιψη, ταχύτητα έγχυσης, χρόνος διατήρησης. Μερικές φορές αυτό είναι σωστό. Αλλά όταν η μονάδα πλαστικοποίησης φθαρεί, καμία ρύθμιση δεν ανακτά τη διαδικασία και οι εβδομάδες εξαφανίζονται σε μια αναζήτηση που δεν θα μπορούσε ποτέ να πετύχει.
Εκτελέστε αυτήν την πύλη προτού αγγίξετε ένα άλλο σημείο ρύθμισης.
1. Άλλαξε κάτι;Νέα παρτίδα ρητίνης, νέα χρωστική, νέα αναλογία άλεσης, νέο καλούπι, ρύθμιση που έχει προσαρμόσει κάποιος; Αν ναι, κυνηγήστε την αλλαγή. Αυτό είναι ένα πρόβλημα διαδικασίας μέχρι να αποδειχθεί το αντίθετο.
2. Το ελάττωμα εμφανίστηκε ξαφνικά ή έρπησε σε περισσότερες από εβδομάδες;Ξαφνικά σημεία σε μια αλλαγή ή ένα σπασμένο εξάρτημα. Σταδιακά σημεία φθοράς. Η φθορά δεν φτάνει τη νύχτα.
3. Είναι το μαξιλάρι συνεπές πλάνο σε βολή;Ένα ασυνεπές μαξιλάρι είναι ο κρίκος που μιλάει. Επιθεωρήστε το πριν από οτιδήποτε άλλο.
4. Έχει πέσει η απόδοση με την ίδια ταχύτητα βίδας ή έχει παραταθεί ο χρόνος ανάκτησης;Και τα δύο δείχνουν στο διάκενο, που σημαίνει φθορά της βίδας ή της κάννης. Οι ρυθμίσεις δεν μπορούν να επαναφέρουν το χαμένο διάκενο.
5. Η θερμοκρασία τήγματος ανεβαίνει σε αμετάβλητα σημεία ρύθμισης;Η βίδα παράγει επιπλέον θερμότητα διάτμησης, συνήθως επειδή εργάζεται σκληρότερα ενάντια σε φθαρμένο διάκενο.
6. Επιστρέφουν οι μαύρες κηλίδες μετά από κάθε καθαρισμό;Υλικό βρίσκεται σε νεκρό σημείο. Σε ένα παλαιότερο σετ, αυτό το νεκρό σημείο είναι συχνά φθαρμένο και έχει υποβαθμισμένο τήγμα.
Τρεις ή περισσότερες απαντήσεις «ναι» στις ερωτήσεις 3 έως 6 σημαίνουν ότι το μηχάνημα σας λέει ότι η μονάδα πλαστικοποίησης έχει φθαρεί. Σταματήστε τον συντονισμό. Τραβήξτε τη βίδα και μετρήστε τη.
Η μέτρηση διαρκεί μία ώρα. Το να κυνηγήσετε ένα μηχανικό ελάττωμα μέσω των ρυθμίσεων διαρκεί εβδομάδες και δεν συγκλίνει ποτέ, επειδή η απάντηση δεν ήταν ποτέ στον ελεγκτή.
Οδηγός αντιμετώπισης προβλημάτων με πίνακα ρίζας
Κάθε ελάττωμα παρακάτω μπορεί να προέρχεται από διαδικασία ή από μηχανική φθορά. Ο πίνακας ονομάζει τοβίδα και κάννηβασική αιτία, γιατί αυτό είναι το μισό που όλοι οι άλλοι αφήνουν έξω.
| Πρόβλημα | Σύμπτωμα | Βίδα / βαρέλι βασική αιτία | Διορθωτική ενέργεια |
|---|---|---|---|
| Μαύρες ραβδώσεις / σημάδια εγκαυμάτων | Σκούρες κηλίδες ή ραβδώσεις στο τμήμα. χειρότερα μετά από μια στάση | Υποβαθμισμένο υλικό που έχει τοποθετηθεί σε φθαρμένο χώρο ή νεκρό σημείο. σκόραρε διάτρηση? κατεστραμμένη επιφάνεια βίδας | Βαθιά κάθαρση. Εάν επιστρέψουν κηλίδες, τραβήξτε και επιθεωρήστε. Ελέγξτε για βαθμολόγηση και φθαρμένο διάκενο. Αντικαταστήστε εάν το σετ περιέχει υλικό |
| Ασυνεπές μέγεθος πλάνου / σύντομες λήψεις | Πυροβολισμός παρασύρει βάρος? μαξιλάρι ποικίλλει πλάνο σε βολή | Ελέγξτε ότι ο δακτύλιος δεν σφραγίζει(πιο συνηθισμένο) φθαρμένες πτήσεις που αφήνουν το λιώσιμο να διαρρεύσει προς τα πίσω. οπή κάννης υπερμεγέθη | Επιθεωρήστε πρώτα τον δακτύλιο ελέγχου. Στη συνέχεια, μετρήστε την απόσταση. Οι ρυθμίσεις δεν θα διορθώσουν μια διαρροή βαλβίδας αντεπιστροφής |
| Αύξηση θερμοκρασίας τήξης | Πραγματική θερμοκρασία τήξης πάνω από τα σημεία ρύθμισης. αποχρωματισμός υλικού | Υπερβολική διάτμηση από λάθος λόγο συμπίεσης. φθαρμένο διάκενο που κάνει τη βίδα να δουλεύει πιο σκληρά. παρασυρόμενο θερμοστοιχείο | Επαληθεύστε τα θερμοστοιχεία. Ελέγξτε την ταχύτητα της βίδας και την αντίθλιψη. Εάν η γεωμετρία είναι λάθος για τη ρητίνη, η βίδα είναι η λύση |
| Αργή ανάκτηση / μακρά πλαστικοποίηση | Ο χρόνος αποκατάστασης εκτείνεται. ο χρόνος του κύκλου μεγαλώνει | Φθαρμένο διάκενο που μειώνει την απόδοση άντλησης. Ζήτημα τμήματος ζωοτροφών. λάθος γεωμετρία για τη ρητίνη | Ελέγξτε πρώτα την ψύξη του λαιμού τροφοδοσίας και την τροφοδοσία pellet. Στη συνέχεια, μετρήστε την απόσταση από το σχέδιο |
| Αυξανόμενο φορτίο κινητήρα / αντίθλιψη | Ενισχυτές κινητήρα που αναρριχούνται σε σταθερή έξοδο. συναγερμοί ροπής | Σύρσιμο βίδας στην οπή (κακή ευθυγράμμιση, λυγισμένη βίδα). Υπερβολική διάτμηση? υποβαθμισμένη αντοχή δομικού υλικού | Ελέγξτε την ευθυγράμμιση και την ευθεία των βιδών. Μια λυγισμένη βίδα φθείρει τη μία πλευρά της οπής και θα καταστρέψει και μια νέα κάννη |
| Υποβάθμιση / αποχρωματισμός υλικού | Κιτρίνισμα, εκτόξευση, ευθραυστότητα, μυρωδιά | Πολύ μεγάλος χρόνος παραμονής (πολύ μικρός πυροβολισμός για την κάννη). Ψαλίδα πολύ επιθετική? νεκρά σημεία συγκράτησης υλικού | Ελέγξτε την αναλογία μεγέθους βολής προς χωρητικότητα κάννης. Μειώστε τη διάτμηση. Στις ευαίσθητες στη θερμότητα ρητίνες, μια βίδα χαμηλότερης συμπίεσης μπορεί να είναι η μόνη πραγματική λύση |
| Μη λιώνει / στερεά σωματίδια εν μέρει | Σκληρά στίγματα? ελαττώματα που μοιάζουν με φακούς. αδύναμα σημεία | Ανεπαρκής ικανότητα τήξης: L/D πολύ κοντό, λάθος συμπίεση, ώθηση εξόδου πέρα από αυτό που μπορεί να λιώσει η βίδα ή φθαρμένο διάκενο | Μειώστε την απόδοση ή αναβαθμίστε σε μια βίδα φραγμού. Εάν το σετ έχει φθαρεί, καμία ρύθμιση δεν ανακτά την τήξη |
| Χρωματικές ραβδώσεις / κακή διασπορά | Ανώμαλο χρώμα. masterbatch δεν διασκορπίζεται | Χωρίς τμήμα ανάμειξης. φθαρμένη βίδα που αναμιγνύεται άσχημα. λάθος βίδα για γεμάτη ή έγχρωμη ένωση | Καθορίστε ένα τμήμα ανάμειξης (Maddock ή pin). Επιβεβαιώστε ότι η βίδα δεν έχει απλώς φθαρεί πρώτα |
Μαύρες ραβδώσεις ή σημάδια εγκαυμάτων
Το αποικοδομημένο πολυμερές μένει κάπου και σπάει σε κομμάτια. Οι κλασικές κρυψώνες είναι φθαρμένο διάκενο, χαραγμένη οπή, χαλασμένος δακτύλιος ελέγχου και κάθε νεκρό σημείο όπου η ροή λιμνάζει.
Βαθιά κάθαρση πρώτα. Εάν οι κηλίδες επανέλθουν μετά από ενδελεχή καθαρισμό, το υλικό δεν είναι απλώς υπολείμματα. Κατασκευάζεται συνεχώς από ένα σημείο στο μηχάνημά σας και πρέπει να τραβήξετε τη βίδα και να τη βρείτε.
Ασυνεπές μέγεθος λήψης ή σύντομες λήψεις
Ελέγξτε το δαχτυλίδι πριν αγγίξετε μια ρύθμιση. Όταν η βαλβίδα αντεπιστροφής σταματήσει να σφραγίζει, το τήγμα διαφεύγει προς τα πίσω κατά τη διάρκεια της έγχυσης και η βολή που το μηχάνημα νόμιζε ότι μέτρησε δεν είναι η βολή που δέχεται το καλούπι.
Το δώρο είναι το μαξιλάρι. Μια συνεπής διαδικασία κρατά ένα σταθερό μαξιλάρι. Όταν το μαξιλάρι περιπλανιέται σε βολή, το λιώσιμο πηγαίνει κάπου που δεν πρέπει.
Θερμοκρασία τήξης απότομη ή πολύ υψηλή
Μετρήστε το πραγματικό τήγμα με έναν αισθητήρα αντί να εμπιστεύεστε τα σημεία ρύθμισης. Εάν το πραγματικό τήγμα τρέχει πολύ πάνω από τις ζώνες, η επιπλέον θερμότητα προέρχεται από τη διάτμηση, όχι από τις ταινίες.
Η θερμότητα διάτμησης αυξάνεται όταν η συμπίεση είναι πολύ επιθετική για τη ρητίνη, όταν η ταχύτητα του κοχλία είναι πολύ υψηλή, όταν η αντίθλιψη είναι υπερβολική και όταν μια φθαρμένη βίδα πρέπει να εργαστεί σκληρότερα για να μετακινήσει το ίδιο υλικό.
Αργή ανάκτηση βίδας / Μεγάλος χρόνος πλαστικοποίησης
Ξεκινήστε από τη χοάνη. Τα σφαιρίδια γεφύρωσης, ο υπερθερμασμένος λαιμός τροφοδοσίας και η ανεπαρκής ψύξη τροφοδοσίας εξαφανίζουν τη βίδα και την ανάκτηση τεντώματος και κανένα από αυτά δεν είναι ελάττωμα της βίδας.
Εάν η τροφή είναι υγιής και η ανάκτηση είναι ακόμα αργή, μετρήστε την κάθαρση. Μια βίδα που έχει χάσει την απόδοση άντλησής της στη φθορά χρειάζεται περισσότερο χρόνο για να γεμίσει την ίδια βολή και ο χρόνος κύκλου το αντικατοπτρίζει.
Αυξανόμενο φορτίο κινητήρα ή αντίστροφη πίεση
Η αύξηση των ενισχυτών σε σταθερή έξοδο σημαίνει ότι κάτι αντιστέκεται. Μια λυγισμένη βίδα που σέρνεται στην οπή είναι η επικίνδυνη περίπτωση: φθείρει τη μία πλευρά της κάννης και μια νέα βίδα που τοποθετείται ενάντια σε αυτήν την κακή ευθυγράμμιση φθείρεται με τον ίδιο τρόπο στο ίδιο πρόγραμμα.
Ελέγξτε την ευθύτητα και την ευθυγράμμιση πριν παραγγείλετε οτιδήποτε. Η φθορά μονής οπής είναι το δακτυλικό αποτύπωμα.
Υποβάθμιση ή αποχρωματισμός υλικού
Δύο αιτίες κυριαρχούν: το υλικό είναι πολύ ζεστό ή είναι ζεστό για πολύ καιρό. Το δεύτερο είναι αυτό που λείπει.
Ένα σφηνάκι που είναι πολύ μικρό για τα φύλλα του βαρελιού λιώνουν καθισμένοι ανά κύκλο, μαγειρεύοντας απαλά μέχρι να κιτρινίσει. Κανένα σχέδιο βίδας δεν διορθώνει μια βολή μικρού μεγέθους σε μια υπερμεγέθη κάννη. Διορθώστε τη διάμετρο της βίδας ή μετακινήστε την εργασία σε μικρότερο μηχάνημα.
Πώς να παραγγείλετε μια ανταλλακτική βιδωτή κάννη
Κανένας ανταγωνιστής δεν το καλύπτει αυτό και είναι το ανταλλακτικό που πραγματικά χρειάζονται οι αγοραστές. Είτε παραγγέλνεις από την ΚΑΕ είτε από ανεξάρτητοεργοστάσιο βιδωτών καννών, οι ίδιες πληροφορίες οδηγούν την προσφορά.
Διαστάσεις και προδιαγραφές που πρέπει να παρέχετε
- Μάρκα και μοντέλο μηχανήματος.Μια φωτογραφία πινακίδας είναι αρκετή για να επιβεβαιώσετε τις διαστάσεις τοποθέτησης και άκρου μονάδας δίσκου.
- Διάμετρος βίδας και λόγος L/D,από σχέδιο ή μετριέται απευθείας.
- Η ρητίνη, με περιεχόμενο πληρωτικού.Αυτό οδηγεί τον χάλυβα βάσης και την επιφανειακή επεξεργασία περισσότερο από οτιδήποτε άλλο στη λίστα.
- Μέγεθος βολής και κύκλος στόχου,έτσι η γεωμετρία μπορεί να βελτιστοποιηθεί αντί να αντιγραφεί.
- Ένα σχέδιο ή ένα φθαρμένο δείγμα.Είτε λειτουργεί. Ένα φθαρμένο μέρος μπορεί να μετρηθεί και να ανακατασκευαστεί η πλήρης γεωμετρία.
- Τι πήγε στραβά την τελευταία φορά.Στείλτε το σχέδιο φθοράς μαζί με το εξάρτημα. Ομαλή απώλεια διαστάσεων λέει τριβή. Το pitting λέει διάβρωση. Η μονόπλευρη φθορά λέει ευθυγράμμιση, την οποία μια νέα βίδα δεν θα διορθώσει.
Αυτό το τελευταίο στοιχείο είναι αυτό που ξεχνούν οι αγοραστές και είναι αυτό που σας εμποδίζει να αγοράσετε ένα πιστό αντίγραφο μιας αποτυχίας.
OEM-Match vs Custom Design: Πλεονεκτήματα και μειονεκτήματα
Ταίριασμα OEMαναπαράγει την αρχική γεωμετρία. Είναι η σωστή κλήση όταν η αρχική βίδα ταιριάζει στη διαδικασία σας και απλά φθαρεί. Προβλέψιμο, επαληθεύσιμο με βάση το σχέδιο, χωρίς επανεπικύρωση διαδικασίας.
Ένα προσαρμοσμένο σχέδιοαλλάζει τη γεωμετρία για να ταιριάζει με αυτό που τρέχετε πραγματικά σήμερα. Είναι η σωστή κλήση όταν η διαδικασία κινήθηκε και η βίδα όχι: προσθέσατε regrind, αλλάξατε βαθμό πλήρωσης, αλλάξατε στόχους εξόδου ή η αρχική βίδα δεν χειρίστηκε ποτέ καλά τη ρητίνη σας.
Η παραγγελία ενός αγώνα OEM όταν έχει αλλάξει η διαδικασία αναπαράγει το πρόβλημα σε νέο χάλυβα. Η παραγγελία ενός προσαρμοσμένου σχεδίου όταν το πρωτότυπο ήταν καλό προσθέτει κόστος και επανεπικύρωση χωρίς κανένα κόστος. Το σχέδιο φθοράς σας λέει σε ποια κατάσταση βρίσκεστε.
Τι να περιμένετε όταν προμηθεύεστε από την Κίνα
Ο χρόνος παράδοσης εξαρτάται από τη γεωμετρία, την επιφανειακή επεξεργασία και αν υπάρχει σχέδιο. Ζητήστε το γραπτώς με την προσφορά σας και ρωτήστε από τι ξεκινά το ρολόι: επιβεβαίωση του σχεδίου ή παραγγελία αγοράς. Δεν είναι η ίδια ημερομηνία και η διαφορά είναι συχνά μια εβδομάδα.
Τρία πράγματα που αξίζει να καταγράψετε πριν δεσμευτείτε:
- Όταν ξεκινήσει η παραγωγή.Η αντίστροφη μηχανική ενός φθαρμένου δείγματος προσθέτει χρόνο πριν κοπεί ένα μόνο τσιπ. Ένα σχέδιο αφαιρεί αυτό το βήμα.
- Τι προσθέτει η επιφανειακή επεξεργασία.Η διμεταλλική επιφάνεια και ο ψεκασμός καρβιδίου είναι ξεχωριστά βήματα διαδικασίας με τη δική τους ουρά.
- Θαλάσσιες μεταφορές, χωριστά.Δεν βρίσκεται στον χρόνο παράδοσης της παραγωγής και είναι ο αριθμός που εκπλήσσει τους αγοραστές για πρώτη φορά.
Η δική μας προσφορά είναι διαφανής ως προς το σχεδιασμό: δίνουμε ένα εκτιμώμενο κόστος που καλύπτει το προϊόν, τη αποστολή και τη συνεχή συντήρηση, επομένως δεν υπάρχει τίποτα να ανακαλύψετε αργότερα. Λαμβάνετε αυτήν την προσφορά μέσα σε 12 ώρες.
Σχεδιάστε τον χρόνο παράδοσης με την περιστροφή του εφεδρικού σετ που περιγράφηκε προηγουμένως. Ένα σετ που παραγγέλθηκε από ένα ημερολόγιο φθοράς αποστέλλεται στο πρόγραμμά σας. Ένα σετ που παραγγέλθηκε από μια βλάβη αποστέλλεται ρολόι, αεροπορικώς, σε μια τιμή που κανείς δεν απολαμβάνει να εξηγήσει.
Κριτήρια Αποδοχής Ποιότητας και Σημεία Επιθεώρησης
Αυτοί είναι οι έλεγχοι που διαχωρίζουν έναν πραγματικό προμηθευτή από έναν φθηνό. Ζητήστε τα γραπτώς πριν κάνετε την παραγγελία και επαληθεύστε τα όταν φτάσει το σετ:
- Εξωτερική διάμετρος σε πολλά σημεία κατά μήκος κάθε πτήσης
- Διάμετρος οπής και κυλινδρικότητα
- Επιφανειακή σκληρότητα ως αμετρούμενη τιμή(HV ή HRC), όχι προδιαγραφή καταλόγου
- Βάθος νιτρωμένης θήκης ή βάθος στρώματος κράματος σε διμεταλλική οπή
- Ομοκεντρικότητα και ευθύτητα
- Τραχύτητα επιφάνειας (Ra)
- Βασική ποιότητα χάλυβα, επιβεβαιωμένη
Η σκληρότητα και το βάθος της θήκης είναι τα δύο που έχουν μεγαλύτερη σημασία και τα δύο που υποβαθμίζονται πιο συχνά αθόρυβα. Μια νιτρωμένη στρώση στα 950–1050 HV και 0,5–0,8 mm βάθος είναι μια προδιαγραφή που μπορείτε να αναλάβετε έναν προμηθευτή. "Νιτριδωμένο" από μόνο του δεν είναι.
Εάν ένα απόσπασμα προσγειώνεται δραματικά κάτω από τα άλλα, ρωτήστε τι είναι το ατσάλι και πόσο βαθιά είναι η επεξεργασία. Σχεδόν πάντα εκεί κρύβεται η διαφορά και την ξεπληρώνεις στην πρώιμη χρήση.
Η πλήρης περιγραφή προμήθειας βρίσκεται στον οδηγό παραγγελίας προσαρμοσμένης βιδωτής κάννης.
Χρειάζεστε αντικατάσταση ή προσαρμοσμένη βιδωτή κάννη έγχυσης; Στείλτε το μοντέλο, το σχέδιο ή το φθαρμένο δείγμα της μηχανής σας. Προσφέρουμε εντός 12 ωρών.
Λάβετε μια προσφορά για βιδωτή κάννηΣυχνές Ερωτήσεις
Ε: Πόσο διαρκεί μια βιδωτή κάννη χύτευσης με έγχυση;
Α: Σε μη διαβρωτικές ρητίνες όπως PE και PP, οι νιτρωμένες βίδες έγχυσης 38CrMoAlA λειτουργούν περίπου 10.000–20.000 ώρες. Οι ενώσεις γεμάτες με γυαλί, το PVC και το βαρύ άλεσμα μειώνουν αυτό και το πόσο εξαρτάται από την περιεκτικότητα και την απόδοση του πληρωτικού. Μην τρέχετε το ρολόι και ελπίζετε: μέτρο. Ελέγξτε το OD πτήσης και το αναγνωριστικό διάτρησης σε σχέση με το σχέδιο κατασκευής τουλάχιστον μία φορά το χρόνο σε λειαντική λειτουργία και καταγράψτε την τάση. Η τάση, όχι ο αριθμός ωρών, σας λέει πότε να παραγγείλετε το επόμενο σετ.
Ε: Ποιο είναι το τυπικό διάκενο μεταξύ βίδας και κάννης;
Α: Δεν υπάρχει ενιαίος αριθμός, επειδή οι κλίμακες διάκενου με διάμετρο βίδας. Ο εμπειρικός κανόνας της βιομηχανίας για ένα νέο σετ είναι περίπου 0,001 ίντσα ακτινικής απόστασης ανά πλευρά για κάθε ίντσα διαμέτρου βίδας, επομένως μια βίδα 60 mm προσγειώνεται κοντά στα 0,06 mm ανά πλευρά. Το σχέδιο κατασκευής σας είναι η αρχή. Ως πρακτικό όριο σέρβις, όταν το μετρημένο διάκενο έχει αυξηθεί περίπου στο διπλάσιο της αξίας κατασκευής ή όταν η απόδοση έχει μειωθεί αισθητά με την ίδια ταχύτητα βίδας, σχεδιάστε την αντικατάσταση.
Ε: Μπορώ να χρησιμοποιήσω μία βίδα για πολλές διαφορετικές ρητίνες;
Α: Μέσα σε οικογένεια, ναι. Μια βίδα γενικής χρήσης χειρίζεται αποδεκτά τα PE, PP, PS και ABS, γι' αυτό οι κατασκευαστές μηχανών το αποστέλλουν στάνταρ. Σε όλες τις οικογένειες, όχι. Μια βίδα GP σε άκαμπτο PVC υποβαθμίζει το υλικό και διαβρώνει τον χάλυβα. Μια βίδα GP σε νάιλον γεμάτο γυαλί φθείρεται γρήγορα. Και μια βίδα μεγέθους για έναν όγκο βολής δεν μπορεί να εξυπηρετήσει μια εργασία που χρησιμοποιεί ένα μικρό κλάσμα του βαρελιού χωρίς να μαγειρέψει το υλικό. Εάν οι ρητίνες σας εκτείνονται σε αυτά τα κενά, χρειάζεστε περισσότερες από μία βίδες ή μια βίδα σχεδιασμένη για την πιο σκληρή θήκη.
Ε: Πώς μπορώ να καταλάβω εάν η βίδα χύτευσης με έγχυση έχει φθαρεί;
Α: Το μηχάνημα σας το λέει πρώτα και το μικρόμετρο το επιβεβαιώνει. Προσέξτε για πτώση εξόδου με την ίδια ταχύτητα βίδας, τέντωμα χρόνου ανάκτησης, αύξηση της θερμοκρασίας τήξης σε αμετάβλητα σημεία ρύθμισης, μαύρες κηλίδες που επιστρέφουν μετά τον καθαρισμό και μετατόπιση μεγέθους βολής. Οποιοδήποτε από αυτά δικαιολογεί το τράβηγμα της βίδας. Στη συνέχεια, μετρήστε το OD πτήσης με ένα μικρόμετρο και το αναγνωριστικό της οπής με ένα μετρητή οπής, σε ταιριασμένες θέσεις και συγκρίνετε την ακτινική απόσταση με το σχέδιο. Τα συμπτώματα υποδηλώνουν. επιβεβαιώνει η μέτρηση.
Ε: Τι είναι η διμεταλλική βιδωτή κάννη και πότε τη χρειάζομαι;
Α: Μια διμεταλλική κάννη διατηρεί ένα σώμα από κράμα-χάλυβα και συγχωνεύει ένα κράμα σκληρότερης φθοράς στην οπή. Στις κάννες μας ψεκάζουμε σκληρό κράμα ολόκληρο τον κύκλο γύρω από τη ζώνη φθοράς της οπής, φέρνοντας την εσωτερική σκληρότητα στα 62 HRC. Η γραμμή σχεδιάζεται εύκολα:ίνες γυαλιού έως και 30% λειτουργούν μια χαρά σε ένα νιτρωμένο σετ 38CrMoAlA. Γυαλί άνω του 30%, με ορυκτό πληρωτικό ή επιβραδυντικό φλόγας ή σε διαβρωτική ρητίνη, γίνεται διμεταλλικό. Η νιτρωμένη θήκη είναι ένα στρώμα διάχυσης 0,5–0,8 mm και το βαρύ πληρωτικό το κόβει πολύ πριν τελειώσει ο χάλυβας από κάτω.
Ε: Επηρεάζει ο σχεδιασμός της βίδας την ποιότητα του εξαρτήματος στη χύτευση με έγχυση;
Α: Άμεσα, και περισσότερες από τις περισσότερες ρυθμίσεις διαδικασίας. Η γεωμετρία των βιδών καθορίζει πόσο πλήρως λιώνει το υλικό, πόσο ομοιόμορφη είναι η θερμοκρασία τήξης, πόσο καλά διασπείρονται το χρώμα και το υλικό πλήρωσης και πόσο συνεπής είναι η βολή. Το ξετήκωμα, οι ραβδώσεις, το ράγισμα, η υποβάθμιση και οι παραλλαγές βολής προκύπτουν από τη σχεδίαση της βίδας ή τη φθορά της βίδας, τουλάχιστον τόσο συχνά όσο ανάγονται στον ελεγκτή. Όταν ένα ελάττωμα αντιστέκεται σε κάθε αλλαγή ρύθμισης που κάνετε, η γεωμετρία ή η φθορά είναι συνήθως ο λόγος.
Ε: Ποια είναι η διαφορά μεταξύ μιας βίδας έγχυσης και μιας βίδας εξώθησης;
Α: Μια βίδα εξώθησης περιστρέφεται συνεχώς και αντλεί τήξη προς τα εμπρός χωρίς να σταματά. Μια βίδα έγχυσης κάνει δύο εργασίες: περιστρέφεται για να πλαστικοποιήσει μια βολή, μετά σταματά να περιστρέφεται και κινείται προς τα εμπρός σαν έμβολο για να την εγχύσει. Αυτή η παλινδρομική δράση είναι ο λόγος που οι βίδες έγχυσης φέρουν έναν δακτύλιο ελέγχου στο άκρο και γιατί εκτελούν μικρότερες αναλογίες L/D, συνήθως 18:1 έως 25:1, από τις βίδες εξώθησης. Το υλικό βρίσκεται επίσης σε μια κάννη έγχυσης μεταξύ των βολών, γεγονός που καθιστά κρίσιμο τον χρόνο παραμονής και το μέγεθος της βολής.
Ε: Μπορεί ένας κατασκευαστής κάννης βιδών να αντιγράψει τη βίδα μου χωρίς σχέδιο;
Α: Ναι. Αποστολή του φθαρμένου εξαρτήματος και της γεωμετρίας μπορούν να μετρηθούν και να ανακατασκευαστούν: διάμετρος, λόγος διαστάσεων, βάθος καναλιού και διαστάσεις προσαρμογής στο άκρο της μονάδας. Κρατάμε τις βίδες έγχυσης στα ±0,001 mm. Αξίζει να αναφέρουμε μια προσοχή: μια φθαρμένη βίδα είναι μικρότερη από ό,τι άφησε το εργοστάσιο, επομένως η αντικατάσταση θα πρέπει να κατασκευαστεί σύμφωνα με τον αρχικό σχεδιασμό και όχι με τις φθαρμένες διαστάσεις. Στείλτε το μοτίβο φθοράς μαζί με το εξάρτημα και η νέα βίδα καθορίζεται έναντι της αστοχίας αντί να την κληρονομήσει.
Σύναψη
Τρεις ιδέες φέρουν ολόκληρο τον οδηγό.
Η επιλογή ακολουθεί τη ρητίνη.Η γεωμετρία (L/D, λόγος συμπίεσης, τύπος βίδας) ταιριάζει με τον τρόπο τήξης του πολυμερούς σας. Η επεξεργασία επιφάνειας ταιριάζει με το πόσο βρώμικη είναι η τροφή σας. Οι καθαρές ρητίνες λειτουργούν ευχάριστα σε νιτρωμένο 38CrMoAlA. Οι λειαντικές και διαβρωτικές τροφοδοσίες χρειάζονται διμεταλλική οπή και ο καθορισμός της καθαρής θήκης είναι ο πιο συνηθισμένος τρόπος με τον οποίο ένα νέο σύνολο πεθαίνει νωρίς.
Η συντήρηση αγοράζει χρόνια και τα δεδομένα αγοράζουν τον προγραμματισμό.Καθαρίστε πριν από κάθε στάση, καθαρίστε με ορείχαλκο αντί με χάλυβα και μετρήστε το διάκενο κάθε φορά που η βίδα είναι έξω. Ένα κούτσουρο φθοράς γυρίζει "φοριέται;" στο «πότε θα περάσει τα όρια;», που είναι η διαφορά μεταξύ μιας προγραμματισμένης μετάβασης και ενός τερματισμού λειτουργίας.
Κάντε διάγνωση του μηχανήματος πριν συντονίσετε τη διαδικασία.Όταν η έξοδος πέφτει, οι κύκλοι τεντώνονται, το μαξιλάρι περιπλανάται ή επιστρέφουν κηλίδες μετά τον καθαρισμό, η μονάδα πλαστικοποίησης μιλάει. Οι ρυθμίσεις δεν μπορούν να αποκαταστήσουν το χαμένο διάκενο ή να σφραγίσουν ξανά ένα φθαρμένο δακτύλιο ελέγχου. Τραβήξτε τη βίδα και μετρήστε τη.
Η Nanhaiya κατασκευάζει βίδες και κάννες για πάνω από είκοσι χρόνια και εξυπηρετεί 500+ πελάτες σε όλο τον κόσμο. Οι βίδες έγχυσης μας υποβάλλονται σε μηχανική επεξεργασία από 38CrMoAlA, σβήνονται και σκληρύνονται, στη συνέχεια νιτρώνονται με αέριο στους 500–560 °C σε μια θήκη 0,5–0,8 mm στα 950–1050 HV, διατηρούνται σε ανοχή ±0,001 1 mm για 1-0,00 ώρες και αξιολογούνται μη διαβρωτικές ρητίνες. Όπου η τροφοδοσία είναι πιο σκληρή, ψεκάζουμε σκληρό κράμα ολόκληρο τον κύκλο γύρω από τη ζώνη φθοράς της οπής και ανεβάζουμε την εσωτερική σκληρότητα στα 62 HRC.
Πριν παραγγείλετε, οι μηχανικοί μας εργάζονται μαζί σας με τις παραμέτρους: διάμετρο, λόγο διαστάσεων, βάθος καναλιού βίδας και επιλογή υλικού μεταξύ 38CrMoAlA και κράματος διπλής όψης. Αυτή η διαβούλευση είναι δωρεάν και η προσφορά που ακολουθεί περιλαμβάνει το προϊόν, την αποστολή και το αναμενόμενο κόστος συντήρησης, επομένως δεν εμφανίζεται τίποτα αργότερα που δεν υπήρχε στη σελίδα.
Μετά την παράδοση, οι τεχνικοί μας υποστηρίζουν την εγκατάσταση και τη θέση σε λειτουργία, η εγγύηση λήγει σε σύμβαση (συνήθως ένα έως δύο χρόνια) και οποιοδήποτε ζήτημα μετά την πώληση λαμβάνει απάντηση εντός 24 ωρών και λύση εντός 48 ωρών.
Στείλτε μας το μοντέλο του μηχανήματος, τη ρητίνη και το πρόβλημα που προσπαθείτε να λύσετε. Θα έχετε μια προδιαγραφή και μια προσφορά μέσα σε δώδεκα ώρες.
Πείτε μας τη μηχανή σας, τη ρητίνη σας και τι πήγε στραβά την τελευταία φορά. Θα καθορίσουμε το σύνολο που το διορθώνει, όχι αυτό που το επαναλαμβάνει.
Επικοινωνήστε με τη Nanhaiya για μια προσφορά